Industriescharniere, Griffe und Riegel für OEM-Geräte.
- +86 13720060320
Befestigungsmethoden für industrielle Zuggriffe an Blechpaneelen
Ein Griff passt sich an jede Katalogabmessung an und lässt dennoch Spielraum für die Bewegung der Türverkleidung um ihre Befestigungspunkte. Die Bohrungen liegen fluchtend, die Fuge jedoch nicht. Die Befestigungsmethoden für industrielle Griffe unterscheiden sich darin, wo das Befestigungselement eingeführt wird, auf welcher Seite ein Werkzeugzugang erforderlich ist, wie die Klemmkraft die Verkleidung durchdringt und ob der Griff nach dem Zusammenbau des Gehäuses wieder entfernt werden kann.
Um diese Entscheidung geht es auf dieser Seite. Beginnen Sie mit der Fertigungsansicht, nicht mit der Vorderansicht des Griffs. Bestimmen Sie die zugängliche Seite, den Blech- und Verstärkungsstapel, die Zugrichtung des Bedieners, die Dichtungsgrenze und die voraussichtliche Verwendungsweise. Erst dann beschreiben “Durchgangsbohrung”, “Gewindebohrung”, “Gewindestift” oder “Anschweißvorrichtung” eine brauchbare Verbindung und nicht nur eine Katalogoption.
Arbeitsregel: Wählen Sie die Befestigungsart anhand des Zugangs zum Bedienfeld und des Belastungswegs aus. Eine saubere Vorderseite, einseitige Montage, einfacher Austausch und eine stabile Verbindung bei dünnen Blechen sind vier unterschiedliche Anforderungen. Eine einzige Befestigungsanordnung erfüllt selten alle vier Anforderungen, ohne dass dabei Kompromisse eingegangen werden müssen.
Die Befestigungsmethode entspricht nicht der Griffarchitektur
Ein feststehender, erhabener Griff, ein versenkter Zuggriff und ein Klappgriff beschreiben, was der Bediener sieht und wie der Griff den Raum einnimmt. Sie beschreiben jedoch nicht vollständig, wie das Teil mit der Verkleidung verbunden ist. Ein feststehender Griff kann Durchgangslöcher, Füße mit Innengewinde, integrierte Bolzen oder schweißbare Auflagen aufweisen. Eine Klappbasis kann mit vorderen Schrauben oder hinteren Muttern befestigt werden. Ein versenktes Gehäuse kann durch Klammern, Bolzen, Schrauben oder einen angeschweißten Flansch befestigt werden.
Behalten Sie bei diesen beiden Entscheidungen die richtige Reihenfolge bei. Wählen Sie zunächst die Greiferarchitektur anhand der Anforderungen an Bewegung, Handfreiraum und Maschinenarbeitsbereich aus. Sollte diese Entscheidung noch offen sein, klären Sie sie, bevor Sie die Anordnung der Befestigungselemente festlegen. Diese Seite setzt bei der bereits bekannten Architektur an und stellt eine spezifischere Frage: Welches Gelenk überträgt die Kraft des Bedieners auf die Produktionsplatte?
Diese Unterscheidung beugt zudem einem häufigen Fehler in der Spezifikation vor. “Einbau” ist keine ausreichende Angabe zur Montage, ebenso wenig wie “Aufputzmontage”. Beide Begriffe beschreiben lediglich, wo sich der Griffkörper im Verhältnis zur Blende befindet. In der Zeichnung müssen weiterhin die Befestigungsart, die Richtung der Befestigungselemente, der erforderliche Zugang, die Geometrie der Bohrungen oder Aussparungen sowie etwaige Unterkonstruktionen angegeben werden.
Vier Befestigungsmethoden für industrielle Zuggriffe
Die vier unten aufgeführten allgemeinen Schnittstellen decken die meisten hervorstehenden industriellen Zuggriffe ab. Bei versenkten Produkten kommen Clip-In- und Ausschnitt-spezifische Anordnungen hinzu, die später als separate Produktkategorie behandelt werden.
Verwenden Sie einen Griff mit gewindeloser Bohrung und vorderen Befestigungselementen, wenn sichtbare Befestigungselemente und eine unkomplizierte Wartung akzeptabel sind. Verwenden Sie einen Griff mit Gewindebohrung und hinteren Schrauben oder einen Griff mit Gewindestift und hinteren Muttern, wenn die Außenfläche sauber bleiben muss und der Zugang von hinten weiterhin möglich ist. Entscheiden Sie sich nur dann für eine Anschweißmontage, wenn der Griff dauerhaft angebracht bleiben kann und Schweißen, Verformungskontrolle, Prüfung sowie die Wiederherstellung der Oberflächenbeschaffenheit Teil des Fertigungsprozesses sind.
| Befestigungsschnittstelle | Befestigungsweg | Normalerweise erforderlicher Zugriff | Hauptgrund für die Verwendung | Eine Frage, die die Entscheidung verhindern kann |
|---|---|---|---|---|
| Griffe mit gewindelosen Bohrungen und Befestigungselementen an der Vorderseite | Eine Schraube oder ein Bolzen wird durch einen gewindelosen Grifffuß in eine Mutter, einen Einsatz oder eine Befestigungsaufnahme geschraubt. | Zugang von vorne; Zugang von hinten, wenn eine lose Mutter verwendet wird | Standard-Befestigungsmaterial, Sichtprüfung und einfacher Austausch | Können der Aufnehmer und die dünne Platte die Zugkraft ohne lokale Verformung aufnehmen? |
| Griffe mit Gewindebohrung und hinteren Schrauben | Die Schraube wird von hinten durch die Platte geführt und greift in eine Gewindebohrung an jedem Grifffuß ein. | Zugang zu den hinteren Werkzeugen bei Montage und Wartung | Saubere Außenfläche ohne sichtbare Schraubenköpfe | Ist der nutzbare Gewindeweg korrekt, ohne dass die Schraube bis zum Anschlag eingedreht wird? |
| Griffe mit Gewindebolzen und hinteren Muttern | Die Bolzen am Griff werden durch die Löcher in der Verkleidung gesteckt und von hinten mit Muttern befestigt | Zugang von hinten für Muttern, sofern die Anordnung des Empfängers nicht geändert wird | Saubere Vorderseite, schnelle Ortung und kontrollierte Griffausrichtung | Ist hinter der Blende genügend Platz für die Bolzenlänge, die Mutter und das Montagewerkzeug? |
| Anschweißbare Griffe | Griffbeine oder schweißbare Auflagen bilden eine dauerhafte Verbindung mit dem tragenden Metall | Zugang für Schweiß-, Spann- und Endbearbeitungsarbeiten | Keine lösbaren Befestigungselemente und direkte Integration in eine Stahlkonstruktion | Können die Schweißnaht und die Grundkonstruktion die Last ohne Verformung oder Korrosionsschäden aufnehmen? |
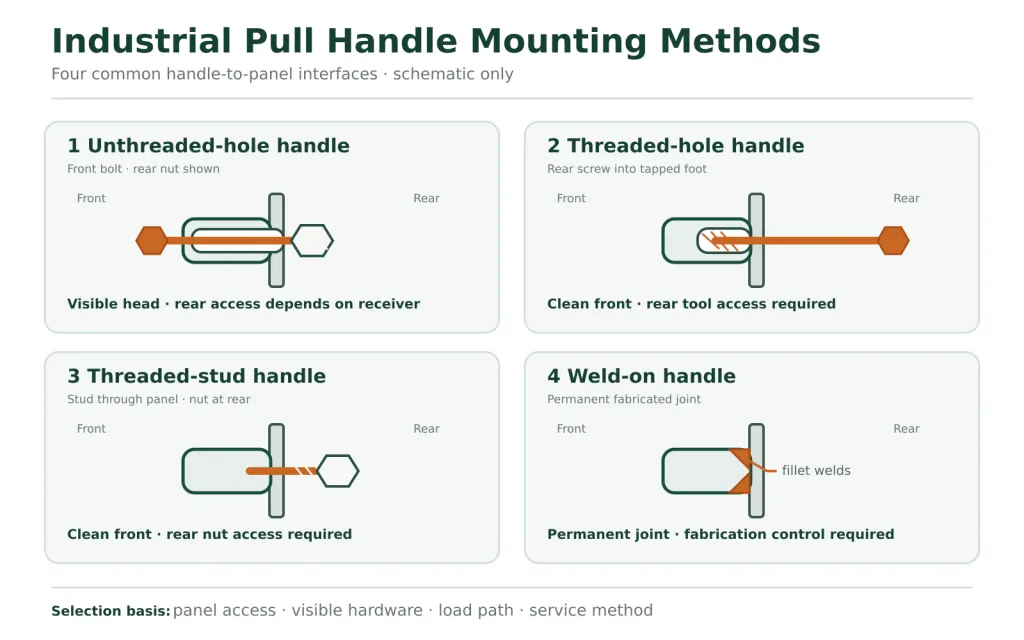
Griffe mit gewindelosen Bohrungen und vorderen Befestigungselementen
Bei dieser Anordnung verfügt jeder Befestigungsfuß über eine gewindelose Durchgangsbohrung. Eine Schraube oder ein Bolzen wird von der sichtbaren Seite her eingeführt und durchdringt den Griffuß sowie die Platte. Als Aufnahme kann eine lose Mutter, eine unverlierbare Mutter, eine Gewinde-Stützplatte, eine Selbstklemmmutter oder ein anderes konstruktives Merkmal dienen. Die Bohrung im Griff dient zur Positionierung des Befestigungselements; sie bewirkt keinen Gewindeeingriff.
Die Verbindung lässt sich leicht überprüfen, da die Köpfe der Befestigungselemente sichtbar bleiben. Der Austausch ist in der Regel unkompliziert, wenn die hintere Mutter oder die Aufnahme zugänglich ist. Der Nachteil ist ebenso offensichtlich: Die Schraubenköpfe ragen an der Vorderseite hervor, jede Durchdringung erfordert eine geeignete Dichtungslösung, wenn das Eindringen von Fremdstoffen eine Rolle spielt, und der Monteur benötigt möglicherweise auf beiden Seiten Werkzeuge. Große Durchgangsbohrungen können die Montage erleichtern, führen jedoch auch dazu, dass sich der Griff vor dem Festziehen verschieben kann. Diese Bewegung sollte durch die Zeichnung und die Montagevorrichtung kontrolliert werden, nicht durch einen Monteur, der den Griff nach Augenmaß ausrichtet.
Griffe mit Gewindebohrung und hinteren Schrauben
Ein Zuggriff mit Gewindebohrungen verfügt über Gewindebohrungen in seinen Befestigungsfüßen. Schrauben werden von der Rückseite der Blende in diese Bohrungen eingeschraubt, sodass auf der Vorderseite keine Befestigungselemente sichtbar sind. Dies ist besonders bei Bedienfeldern, Gerätefronten und anderen Baugruppen von Vorteil, bei denen der Griff das einzige äußerlich sichtbare Befestigungselement sein soll.
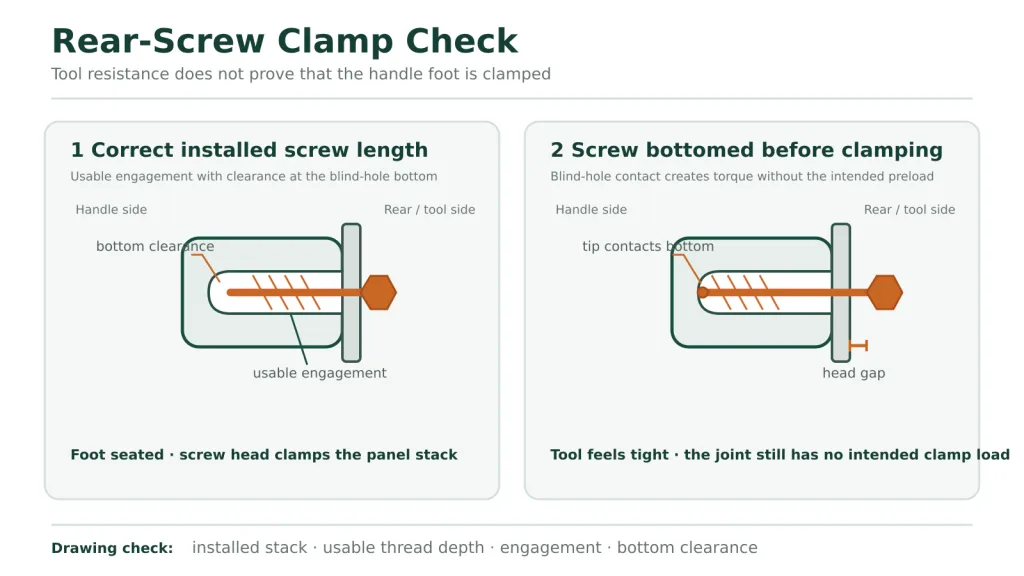
Das entscheidende Maß ist nicht einfach nur die Schraubenlänge. Es ist das Zusammenspiel zwischen der Dicke des Plattenstapels, der Dicke der Unterlegscheibe oder der Unterlage, der Dichtungskompression, der verfügbaren Gewindetiefe und dem Freiraum am Boden der Gewindebohrung. Eine zu kurze Schraube erreicht möglicherweise nicht den erforderlichen Eingriff. Eine zu lange Schraube kann in einem Sackloch auf den Boden aufschlagen, bevor der Grifffuß die Platte festklemmt. In beiden Fällen spürt der Schraubenschlüssel einen Widerstand; jedoch sorgt nur eine dieser Bedingungen für die beabsichtigte Vorspannung der Verbindung.
Griffe mit Gewindebolzen und hinteren Muttern
Bei den mit Bolzen befestigten Griffen befindet sich der Gewindevorsprung am Griff selbst, anstatt dass eine lose Schraube von vorne durchgesteckt wird. Die Bolzen werden durch die Löcher in der Blende geführt und von hinten mit Muttern und gegebenenfalls vorgeschriebenen Unterlegscheiben befestigt. Die Vorderseite bleibt sauber, und die beiden Bolzen dienen bei der Montage als Orientierung für die richtige Positionierung des Griffs.
Verwechseln Sie eine saubere Front nicht mit einer Blindmontage. Bei am Griff montierten Bolzen ist weiterhin ein Zugang hinter der Blende für die Muttern erforderlich. Wenn das fertige Gehäuse diesen Zugang versperrt, muss bei der Montage die Rückseite offen bleiben, bis der Griff befestigt ist, oder die Blende benötigt eine andere Aufnahme, wie beispielsweise unverlierbare Muttern oder Blindgewindeeinsätze. Ein Bolzen kann auch in den Grifffuß eingeschweißt, eingepresst, eingepresst oder auf andere Weise befestigt werden. Diese Schnittstelle zwischen Bolzen und Fuß ist Teil des Lastpfads und muss in den modellspezifischen Nachweisen zur Tragfähigkeit berücksichtigt werden.
Der gezielte Vergleich von Griffe mit Durchgangsbohrung und Gewindestift befasst sich eingehender mit dem Zugang von hinten, sichtbaren Befestigungselementen und der Wartungsfreundlichkeit. Dieser Artikel betrachtet diese beiden Optionen im Rahmen der umfassenderen Entscheidung über vier verschiedene Befestigungsmethoden.
Angeschweißte Griffe
Ein angeschweißter Zuggriff wird Teil der Fertigungskonstruktion. Die Verbindung kann direkt an den geformten Griffschenkeln oder über eigens dafür vorgesehene Schweißauflagen hergestellt werden. Dadurch entfallen Muttern und Schrauben bei der Montage, was insbesondere dann sinnvoll sein kann, wenn der Griff dauerhaft angebracht ist, nach der Fertigung kein Zugang von hinten mehr möglich ist oder bei der umgebenden Konstruktion bereits ein kontrolliertes Schweißverfahren zum Einsatz kommt.
Das Schweißen macht die Verbindung nicht automatisch fester. Die Belastung wird weiterhin über die Schweißnahtlänge, die Schweißnahtgeometrie, das thermisch betroffene Grundmaterial und das umgebende Blech oder den Rahmen abgeleitet. Dünnes Blech kann sich während des Schweißens verziehen, wodurch sich die Klemmung verschiebt oder die Befestigungsplatten aus der Ebene gezogen werden. Ein Edelstahlgriff, der an eine andere Legierung oder an beschichteten Stahl geschweißt wird, wirft zudem Fragen zum Schweißprozess und zur Korrosionsbeständigkeit auf, die ein Katalogfoto nicht beantworten kann. Schweißdetails, Materialverträglichkeit, Befestigung, Prüfung und Oberflächenwiederherstellung nach dem Schweißen gehören in die Fertigungszeichnung oder die Schweißdokumentation des Projekts.
Der Zugriff auf das Bedienfeld legt die erste Grenze fest
Betrachten Sie das fertig montierte Gehäuse, nicht eine leere Türverkleidung auf einer Werkbank. Ein Griff kann bei geöffneter Tür montiert werden, bevor die Innenausstattung eingebaut wird oder bevor eine Innenverkleidung den Hohlraum verschließt. Der Wartungszugang kann sehr unterschiedlich sein. Kabelkanäle, Dämmung, Versteifungen, Fenster, Verriegelungsstangen und Schutzvorrichtungen können eine Buchse verdecken, auch wenn die Mutter sichtbar bleibt.
- Zugang von vorne: Kann ein Fahrer jeden Schraubenkopf erreichen, ohne dabei gegen den Griff, den Rahmen oder benachbarte Geräte zu stoßen?
- Zugang von hinten: Kann ein Schraubenschlüssel die Mutter oder Schraube bei dem Einbauwinkel der Tür erreichen, und zwar nicht nur an einer flachen Platte vor der Montage?
- Werkzeugbahn: Ist genügend Platz vorhanden, um das Werkzeug korrekt anzusetzen und die vorgeschriebene Anzugsmethode anzuwenden?
- Zukünftiger Ersatz: Kann der Griff entfernt werden, ohne dass Geräte ausgebaut, eine Schweißnaht aufbohrt oder eine versiegelte Innenverkleidung geöffnet werden muss?
- Unzureichende Kontrolle über lose Befestigungsteile: Könnte eine heruntergefallene Mutter oder Unterlegscheibe in einen elektrischen, hygienischen oder beweglichen Mechanismus gelangen?
Eine einseitige Montage ist mit einem richtig ausgewählten Blind-Einsatz, einer unverlierbaren Aufnahme oder vorinstallierten Befestigungselementen für Paneele möglich, doch diese Teile lösen das strukturelle Problem nicht. Der Einsatz muss weiterhin Ausreißkräften, Verdrehung und lokaler Blechverformung standhalten. Sein Einbauverfahren und sein Haltebereich müssen auf den tatsächlichen Paneelstapel abgestimmt sein. Ein einseitiger Werkzeugweg ist ein Vorteil bei der Montage, kein Nachweis der Tragfähigkeit.
Der Griff passt; das Laken verrutscht immer noch
Der gesamte Lastpfad verläuft von der Hand des Bedieners über den Griff, die Streben, die Befestigungsfüße, die Befestigungselemente oder Schweißnähte, die Verkleidung, die Verstärkung und schließlich die Türkonstruktion. Ein stabiler Griff kann daher an einer schwachen Verbindung befestigt werden. Bei einer dünnen Tür ist das erste sichtbare Problem oft nicht ein gebrochener Griff. Die Verkleidung wölbt sich unter den Befestigungsfüßen, die Löcher verlängern sich, eine Unterlegscheibe drückt sich in die Beschichtung ein oder der gesamte Befestigungsbereich verbiegt sich jedes Mal, wenn sich die Dichtung löst.
Die Richtung beeinflusst das Verhalten der Verbindung. Eine senkrecht zur Platte wirkende Zugkraft neigt dazu, die Füße auseinanderzudrücken und die Befestigungselemente einer Zug- oder Hebelbelastung auszusetzen. Eine parallel zur Oberfläche wirkende Kraft kann bei einer ordnungsgemäß verspannten Verbindung teils durch Reibung und teils durch Scherung der Befestigungselemente nach Auftreten eines Schlupfs aufgenommen werden. Eine schräge Zugkraft kombiniert beides. Wenn der Griff versetzt zur Platte angebracht ist oder der Bediener an einem Ende zieht, werden die beiden Befestigungspunkte möglicherweise nicht gleichmäßig belastet.
Stützplatten, geformte Rippen, Verstärkungsbleche, große Unterlegscheiben und Konstruktionshalterungen sind verschiedene Möglichkeiten, die Last zu verteilen. Keine davon ist automatisch für jeden Griff erforderlich, und keine sollte ohne Überprüfung der umgebenden Geometrie hinzugefügt werden. Eine Stützplatte kann lokale Belastungen ausgleichen und eine Kollision mit einer Verriegelungsstange verhindern. Eine geformte Rippe kann die Verkleidung versteifen und verhindern, dass ein Befestigungsfuß nicht flach aufliegt. Die Verstärkung muss die Verbindung stützen, ohne den Rest der Tür zu beeinträchtigen.
Leiten Sie die Gelenkbelastung nicht durch Aufteilung der Türmasse auf die beiden Griffe ab. Die Öffnungskraft kann durch die Dichtungsfreigabe, die Scharnierreibung, den Druckunterschied, den Schienenwiderstand, die Schwerkraft und die Zugrichtung des Bedieners gesteuert werden. Das Tragen oder Anheben des gesamten Gehäuses ist eine separate Funktion, für die ein für diesen Lastfall zugelassenes Griffsystem und eine Befestigung erforderlich sind.
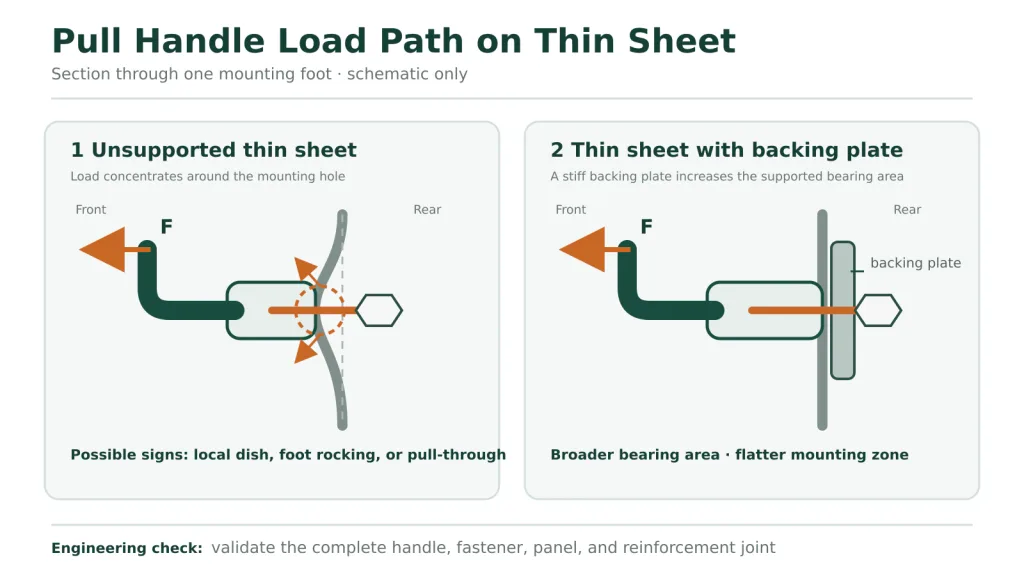
Vorspannung von Befestigungselementen und Verschiebung der Verbindung
Eine verschraubte Griffverbindung funktioniert am besten, wenn die Befestigungsfüße fest sitzen und die Befestigungselemente eine für den vorgesehenen Einsatzzweck ausreichende Klemmkraft aufrechterhalten. Sobald die Füße wackeln oder die Verbindung verrutscht, kann zyklisches Ziehen die Bohrlöcher ausleiern, die Beschichtung beschädigen und die Vorspannung weiter verringern. Eine Verriegelungsvorrichtung kann zwar dem Drehen der Befestigungselemente entgegenwirken, stellt jedoch eine Verbindung, die nie korrekt geklemmt wurde, nicht wieder her.
Ein zu geringes Anzugsmoment kann zu Spalten unter einem Fuß führen. Ein zu starkes Anzugsmoment kann eine dünne Platte wölben, eine weiche Dichtung zerdrücken, eine Unterlegscheibe einbetten oder das Innengewinde des Griffs beschädigen. Es gibt keinen universellen Drehmomentwert für “einen industriellen Zuggriff”. Die Größe und Festigkeitsklasse der Befestigungselemente, das Gewindematerial, die Schmierung, die Oberflächenbeschaffenheit, das Unterlegscheibensystem, die Art des Einsatzes, die Steifigkeit der Platte sowie die Konstruktion der Verbindung durch den Lieferanten beeinflussen alle die richtige Anzugsmethode.
Die Schraube sitzt fest; der Fuß ist noch locker
Betrachten wir einen Griff mit rückseitigen Schrauben an einer beschichteten Gehäusetür. Die Lochmitten liegen korrekt, und beide Schrauben reichen bis zu den Gewindefüßen. Da später eine Unterlegschicht angebracht wird, werden längere Schrauben gewählt. Bei der Montage erreicht jede Schraube den Boden ihres Sacklochs, bevor der Fuß den Plattenstapel vollständig festklemmt. Das Werkzeug zeigt Widerstand, dennoch bleibt unter einem Fuß ein schmaler Spalt. Durch wiederholtes Öffnen kann der Griff wackeln, und um den Befestigungsbereich herum tritt Beschichtungsstaub auf. Das Auftragen von Schraubensicherungsmittel würde die fehlende Klemmkraft nicht beheben. Sinnvolle Prüfpunkte sind die Länge der Schraube unter dem Kopf, der tatsächliche Plattenstapel, die verfügbare Gewindetiefe, der Abstand zum Boden und der Sitz der Füße. Diese Fehlerfolge dient nur zur Veranschaulichung; sie wird nicht als HTAN-Kundenfall oder Testergebnis dargestellt.
Drehmomentbegrenzungsmuttern, Sicherungsscheiben, chemische Gewindesicherungen und mechanische Sicherungsvorrichtungen haben jeweils ihre Anwendungsgrenzen. Wählen Sie sie entsprechend den tatsächlichen Bedingungen hinsichtlich Vibration, Temperatur, Reinigungschemikalien und Betriebsanforderungen aus. Es handelt sich dabei um sekundäre Sicherungsmaßnahmen. Die Abstützung der Platte, der Eingriff der Befestigungselemente und die Stabilität der Klemmung haben Vorrang.
Bohrungsgeometrie und Fußsitz
Der Befestigungsmittelabstand ist nur ein Aspekt der Geometrie. Die Zeichnung muss außerdem die Bohrungsgrößen und -toleranzen, den Bezugspunkt für die Ausrichtung beider Bohrungen, die Ebenheit der Platte im Befestigungsbereich, die Fußgröße, die verfügbare Auflagefläche sowie den Abstand zu Biegungen oder geformten Merkmalen enthalten. Zwei einzelne Bohrungen können zwar jeweils eine Maßtoleranz einhalten, doch ihre kombinierte Position verhindert, dass ein starrer Griff ohne Kraftaufwand einrastet.
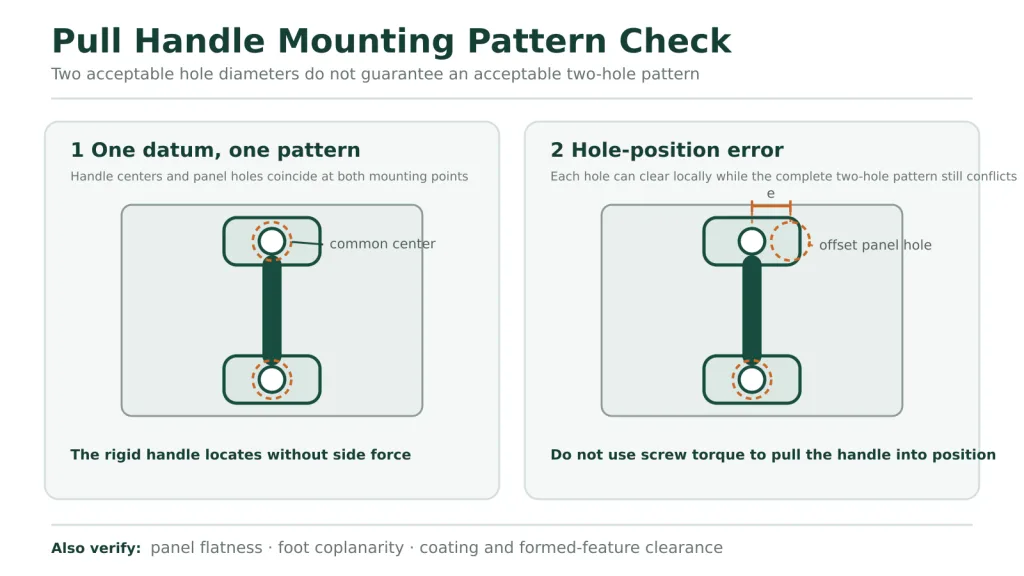
Starre Halterungen reagieren besonders empfindlich auf nicht koplanare Füße. Wenn ein Fuß auf einer Schweißnaht, einer Prägung, einer Beschichtungsansammlung oder einem lokalen Biegeübergang aufliegt, kann das Festziehen der anderen Seite die Halterung vorspannen und die Platte verziehen. Die Baugruppe mag fertig aussehen, trägt jedoch bereits eine unbeabsichtigte Last, noch bevor der Bediener sie berührt. Eine Dichtung unter jedem Fuß kann begrenzte Oberflächenabweichungen ausgleichen, sollte jedoch nicht dazu verwendet werden, unkontrollierte Geometrie zu kaschieren.
Überdimensionierte Bohrungen stellen keine vollständige Toleranzstrategie dar. Sie können zwar die Montage erleichtern, verringern jedoch gleichzeitig die Auflagefläche, erhöhen das Bewegungspotenzial und machen die endgültige Position des Griffs vom Monteur abhängig. Falls eine Justierung erforderlich ist, legen Sie die Justierungsrichtung, die Endposition sowie die Abdeckung durch Unterlegscheiben oder Stützscheiben fest. Die Zeichnung der Schalttafel und die des Griffs müssen dasselbe Befestigungskoordinatensystem beschreiben.
Die Dichtheit ist eine Montageeigenschaft
Ein Griff aus Edelstahl macht die Befestigungslöcher nicht wasserdicht. Vordere Bolzen, hintere Schrauben und Stehbolzen durchdringen die Verkleidung oder stehen mit ihr in Kontakt, es sei denn, die Konstruktion weist eine durchgehend verschweißte Begrenzung auf. Jedes Loch, jeder Einsatz, jede Unterlegscheibe, jede Dichtung und jeder Befestigungsfuß kann Teil des Eindringwegs werden.
Bei abgedichteten Gehäusen muss festgelegt werden, wo die Dichtung sitzt und wodurch sie zusammengedrückt wird. Eine Dichtung unter einem Grifffuß benötigt eine ausreichend große, durchgehende Kontaktfläche, eine geeignete Kompression und eine Oberfläche, die die Dichtung nicht einschneidet oder herausdrückt. Eine abgedichtete Unterlegscheibe kann den Kopf des Befestigungselements abdichten, während der Umfang des Fußes undicht bleibt. Dichtmittel kann einen bestimmten Bereich ausfüllen, kann jedoch die Demontage erschweren und ist unter Umständen nicht für die Betriebsumgebung geeignet. Diese Details sind verbindungsspezifisch.
Leiten Sie keine Schutzart für das Gehäuse allein aus dem Griff ab. Die Schutzart bezieht sich auf die geprüfte oder anderweitig zugelassene Gehäusebaugruppe unter den festgelegten Bedingungen. Eine Änderung des Befestigungselements, der Lochgröße, der Dichtung, der Beschichtung, der Plattenstärke oder der Anzugsmethode kann die Schutzart beeinflussen. Halten Sie die für die Serienfertigung vorgesehene Verbindung im Gehäuseprüfplan fest.
Versenkte Griffleisten erfordern besondere Aufmerksamkeit, da ihr Gehäuse durch eine wesentlich größere Aussparung geführt wird. Einrastklammern, Flanschdichtungen, hintere Bolzen und einschweißbare Gehäuse weisen unterschiedliche Halte- und Dichtungseigenschaften auf. Der spezielle Leitfaden zu Montage eines versenkten Zuggriffs deckt diese auf die Aussparung bezogene Aufgabe ab.
Vibrationen, Korrosion und Betrieb
Vibrationen wirken nicht nur auf die Mutter ein. Sie decken Spiel, den Verlust der Vorspannung, flexible Bereiche der Verkleidung sowie etwaige Unterschiede in der Steifigkeit zwischen den beiden Befestigungspunkten auf. Ein Griff kann zwar noch befestigt sein, aber geräuschvoll werden oder sichtbar locker sitzen. Überprüfen Sie die Verbindung auf polierte Abriebspuren, Abriebpartikel, Beschädigungen der Beschichtung, ausgedehnte Bohrlöcher, sich drehende Befestigungselemente und Bewegungen unter normaler Betriebszugkraft. Diese Anzeichen zeigen an, an welcher Stelle die Verbindung rutscht.
Das Materialsystem umfasst mehr als nur den Griff. Grifffüße, Bolzen, Schrauben, Muttern, Unterlegscheiben, Einsätze, Schweißgut, die Beschichtung der Blende und eingeschlossene Feuchtigkeit treffen alle an der Verbindungsstelle aufeinander. Verschiedene Metalle können bei Vorhandensein eines Elektrolyten ein galvanisches Paar bilden. In Spalten unter den Füßen und Unterlegscheiben können Reinigungsflüssigkeit oder Salz zurückbleiben. Ein korrosionsbeständiger Griffkörper schützt kein ungeeignetes Befestigungselement aus Kohlenstoffstahl, das hinter der Verkleidung verborgen ist.
Aus Gründen der Wartungsfreundlichkeit kann sich die bevorzugte Befestigungsmethode ändern, selbst wenn beide Verbindungsarten konstruktiv in Ordnung sind. Eine von vorne befestigte Verbindung mit unverlierbaren Aufnahmen ermöglicht unter Umständen einen schnellen Austausch. Hintere Schrauben können nach dem Einbau einer Innenverkleidung unzugänglich werden. Ein beschädigter, am Griff montierter Bolzen erfordert möglicherweise den Austausch des gesamten Griffs, während ein beschädigter, an der Verkleidung befestigter Einsatz eine Reparatur der Verkleidung erforderlich machen kann. Bei der verschweißten Befestigung verlagert sich der Arbeitsaufwand vom Austausch des Befestigungselements hin zu Schneid-, Schweiß- und Nachbearbeitungsarbeiten.
Geben Sie den vorgesehenen Wartungszustand in die Auswahl ein: vor Ort austauschbar, werkseitig wartbar oder dauerhaft. Diese Begriffe sind aussagekräftiger als “einfache Installation”, da sie klarstellen, wer wann Zugang zur Verbindungsstelle haben muss.
Zeichnungsangaben für die Befestigungsfuge
Eine Kaufbeschreibung wie “U-Griff aus Edelstahl, Befestigung an Bolzen” reicht nicht aus, um die Bohrungen in der Blende freizugeben. Die Zeichnung des Griffs, die Zeichnung der Blende und die Montagespezifikation müssen hinsichtlich der Schnittstelle übereinstimmen. Verwenden Sie modellspezifische Werte; die folgenden Felder dienen als Eingabefelder und stellen keine universellen Maße dar.
| Zeichnungseingabe | Was es steuert | Erforderliche Maßnahme |
|---|---|---|
| Befestigungsmitten und Toleranzen | Zusammenhang zwischen den beiden Grifffüßen und den Löchern in der Blende | Verwenden Sie für das gesamte Muster ein einheitliches Bezugssystem |
| Bezeichnung von Bohrungen, Bolzen oder Gewinden | Passgenauigkeit der Befestigungselemente und Kompatibilität mit den Aufnahmen | Achten Sie darauf, dass die Griffversion und die Beschläge genau übereinstimmen |
| Nutzbare Gewindetiefe | Eingriffstiefe und Bodenabstand für die hinteren Schrauben | Die nutzbare Einstecktiefe von der Gesamt-Blindlochtiefe trennen |
| Bolzenvorsprung | Plattenstapel, Unterlegscheibe, Muttereneingriff und Werkzeugabstand | Überprüfen Sie den gesamten, beschichteten und mit Dichtungen versehenen Stapel |
| Abmessungen des Fußes und Auflagefläche | Lagerfläche, Dichtungsauflagefläche und lokaler Plattendruck | Zeigen Sie die tatsächliche Grundfläche im sitzenden Zustand an, nicht nur die Gesamtgröße des Griffs. |
| Plattendicke und Material | Sortiment an Lager-, Durchzug-, Quetsch- und Einsteckgriffen | Verwendung von Serienmaterial und im geformten Zustand |
| Verstärkung oder Unterlage | Lastverteilung in der Türkonstruktion | Positionieren Sie es im Verhältnis zu Biegungen, Verschlüssen und der Innenausstattung |
| Befestigungs- und Haltesystem | Spannkraft, Schwingungsverhalten und Betriebsverfahren | Geben Sie den vollständigen Hardware-Stack und die Anzugsvorgaben an. |
| Detailansicht einer Dichtung oder Dichtungsscheibe | Eingangsweg und Gelenkentspannung | Material, Position und Komprimierungsverfahren für die Fertigung festlegen |
| Angabe zur Schweißnaht, sofern zutreffend | Fugengeometrie, Wärmeeintrag und Prüfbereich | Verwenden Sie die projektbezogene Schweißdokumentation |
| Zugangs- und Sperrbereich | Einbau, Festziehen und späterer Ausbau | Modellieren Sie das Werkzeug und die Beschläge an der zusammengebauten Tür |
| Lastrichtung und Angriffspunkt | Wie das Gelenk tatsächlich belastet wird | Geben Sie den Einsatzfall an, anstatt den Begriff “Heavy Duty” zu verwenden” |
Wenn der Lieferant einen Belastungswert angibt, erfragen Sie die Bedingungen, unter denen dieser Wert aussagekräftig ist: Richtung, Angriffspunkt, Befestigungsvorrichtung, Befestigungselemente, Platte oder Prüfblock, Dauer oder Zyklenanzahl sowie das Abnahmekriterium. Ein an einer dicken, starren Vorrichtung geprüfter Türgriff bedeutet nicht automatisch, dass dasselbe Teil auch an einer nicht abgestützten Türverkleidung den Anforderungen entspricht.
Die Verbindung am serienreifen Paneel prüfen
Ein loses Griffmuster gibt nur sehr wenige Aufschlüsse über die Montage. Montieren Sie das ausgewählte Modell an einer repräsentativen Tür oder Platte mit der vorgesehenen Dicke, Beschichtung, Verstärkung, Befestigungselementen, Unterlegscheiben, Dichtung und Aufnahmebeschlägen. Berücksichtigen Sie dabei auch nahegelegene Versteifungen, Verriegelungskomponenten und Innenabdeckungen, die den Zugang für die Werkzeuge beeinträchtigen. Das Muster sollte die Verbindung nachbilden, die in der Serienfertigung hergestellt wird.
Bewegen Sie den Griff in der tatsächlichen Zugrichtung und führen Sie die Tür wie gewohnt durch ihren normalen Bewegungsablauf. Achten Sie auf das erste Abheben, falls eine Dichtung oder ein Dichtungselement dem Öffnen Widerstand leistet. Beobachten Sie den Türflügel im Bereich beider Füße, anstatt nur auf den Griff zu schauen. Eine Tür, die sich öffnen lässt, kann dennoch eine unzulässige Befestigungsstelle aufweisen.
| Zu prüfende Beweismittel | Was sich daraus ergeben könnte | Nächster Schritt |
|---|---|---|
| Lücke oder Wackeln unter einem der beiden Füße | Nicht koplanare Oberfläche, Anschlagen der Schraube oder unzureichende Vorspannung | Messen Sie den Stapel und prüfen Sie beide Kontaktflächen |
| Lokale Plattenform oder „Oil-Canning“ | Übermäßiges Anziehen oder unzureichende Steifigkeit im Befestigungsbereich | Überprüfung des Klemmverfahrens und der Verstärkung |
| Lochdehnung oder Abdrücke | Fugenverschiebung, zu großes Spiel oder wiederholte Scherbewegung | Vorlast, Lochsteuerung und Lastrichtung überprüfen |
| Drehen von Muttern, Schrauben oder Einsätzen | Verlust der Haltekraft oder unzureichende Verdrehsicherung | Stellen Sie fest, ob sich das Befestigungselement oder die Aufnahme bewegt |
| Dichtungsauspressung oder ungleichmäßiger Abdruck | Falsche Kompression oder unzureichende Abdichtung am Fuß | Die Details der Dichtung und die Montageverfahren überarbeiten |
| Störungen durch Stangen, Kabel oder Abdeckungen | Die hinteren Befestigungselemente und der Werkzeugbereich wurden nicht modelliert | Empfänger, Standort oder Montagereihenfolge ändern |
| Korrosion oder Beschädigungen der Beschichtung an den Kontaktstellen | Freiliegende Spalten, nicht kompatible Materialien oder Montagefehler | Überprüfen Sie das gesamte Material und den fertigen Stapel |
| Bewegung des Griffs nach dem repräsentativen Vorgang | Die Verbindung zwischen Paneel, Befestigungselement oder Fuß hält nicht | Überprüfen Sie die bewegliche Schnittstelle, bevor Sie den Griffkörper austauschen. |
Die erforderliche Anzahl der Betätigungen, die Prüfkraft, die Umgebungsbedingungen und die zulässige Bewegung sind projektspezifisch. Diese sind anhand der Betriebsbedingungen und des Risikos der Anlage festzulegen. Ein manuelles Ziehen an einem Prüfstand dient der Passgenauigkeitsprüfung und stellt keine dokumentierte Belastungsprüfung dar. Die Produktionsfreigabe sollte auf vereinbarten Abnahmebedingungen und Nachweisen aus der seriennahen Montage basieren.
Senden Sie die Gelenkbedingungen zusammen mit der Griffanforderung
Für eine Modellprüfung geben Sie bitte die Griff-Funktion, die Zugrichtung, das Material und die Dicke der Verkleidung, die Verstärkung im Befestigungsbereich, den Zugang von vorne und hinten, die gewünschte Art der sichtbaren Befestigung, die Anforderungen an die Abdichtung sowie eine Zeichnung des verfügbaren Einbauraums an. HTAN kann dann die industriellen Befestigungsmethoden für Zuggriffe auf derselben Montagebasis vergleichen und ermitteln, welche Abmessungen noch modellspezifisch bestätigt werden müssen.
Sie können sich zunächst die Sortiment an industriellen Zuggriffen, dann geben Sie bitte die Angaben zur Produktionsplatte an, anstatt sich allein auf ein Foto in Frontansicht zu stützen.
Häufig gestellte Fragen zur Montage von industriellen Zuggriffen
Was ist der Unterschied zwischen einem Zuggriff mit Gewindebohrung und einem Zuggriff mit Gewindebolzen?
Ein Zuggriff mit Gewindebohrungen verfügt über Gewindebohrungen in den Füßen, sodass Schrauben in der Regel von der Rückseite der Platte aus in den Griff eingeschraubt werden. Ein Griff mit Gewindestiften verfügt über eigene, hervorstehende Stifte, die durch die Löcher in der Blende geführt und von hinten mit Muttern befestigt werden. Beide Varianten ermöglichen eine saubere Außenfläche, unterscheiden sich jedoch hinsichtlich der erforderlichen Befestigungselemente, des Gewindeeingriffs, des hinteren Freiraums und der Austauschmethode.
Benötigt man bei Zuggriffen mit Gewindebolzen Zugang hinter der Verkleidung?
An Griffen montierte Bolzen erfordern in der Regel einen Zugang von hinten, da die Muttern hinter der Verkleidung angebracht und festgezogen werden müssen. Eine saubere Vorderseite bedeutet nicht, dass die Verbindung von einer Seite aus montiert werden kann. Eine echte einseitige Montage erfordert eine geeignete, an der Platte befestigte Aufnahme, einen Blindstecker, eine unverlierbare Halterung oder eine andere Montagereihenfolge, und diese Aufnahme muss zudem in der tatsächlichen Platte statisch geprüft werden.
Welche Befestigungsmethode für Zuggriffe eignet sich am besten für dünnes Blech?
Es gibt keine Befestigungsmethode, die automatisch für jedes dünne Paneel am besten geeignet ist. Die Verbindung muss die Betriebslast verteilen, ohne dass es zu Durchziehen, Wölbungen im Blech oder einem Schwanken der Füße kommt. Möglicherweise sind eine Stützplatte, eine geformte Verstärkung, eine große Auflagefläche oder eine tragende Aufnahme erforderlich. Wählen Sie die Befestigungsmethode zusammen mit der Paneelhalterung aus und testen Sie anschließend die komplette, serienreife Verbindung.
Ist ein angeschweißter Zuggriff immer stabiler als ein verschraubter Griff?
Nein. Die Schweißfestigkeit hängt von der Schweißgeometrie, der Schweißqualität, dem Grundwerkstoff, der Wärmeeinflusszone und der die Verbindung umgebenden Struktur ab. Eine kontrolliert ausgeführte Schraubverbindung an einer verstärkten Platte kann eine schlecht abgestützte Schweißnaht an dünnem Blech in ihrer Leistungsfähigkeit übertreffen. Vergleichen Sie die gesamten Lastwege und stützen Sie sich auf projektspezifische Abnahmenachweise, anstatt davon auszugehen, dass das Fügeverfahren die Festigkeit gewährleistet.
Wie sollten die Befestigungslöcher für Zuggriffe an einem Außengehäuse abgedichtet werden?
Die Art der Abdichtung hängt vom gewählten Griff, dem Befestigungsweg, der Fußgeometrie, dem Dichtungs- oder Unterlegscheibensystem, der Beschichtung der Blende und den Anforderungen an die Schutzart ab. Alle tatsächlichen Eindringwege müssen abgedichtet und die Fertigungsfuge als Teil der gesamten Schutzart geprüft werden. Ein Edelstahlgriff, eine abgedichtete Schraube oder eine Dichtung allein begründen noch keine Schutzart.
Welches Drehmoment sollte bei Befestigungselementen mit Zuggriff angewendet werden?
Verwenden Sie ein für die jeweilige Verbindung spezifisches Anzugsmoment. Der richtige Wert hängt von der Größe und der Festigkeitsklasse des Befestigungselements, dem Gewindematerial, der Schmierung, der Oberflächenbeschaffenheit, den Unterlegscheiben, den Einsätzen, der Dichtungskompression und der Blechsteifigkeit ab. Ein universell festgelegtes Drehmoment kann bei einer Verbindung zu einer zu geringen Klemmkraft führen und eine andere Verbindung beschädigen. Ermitteln Sie die Modell- und Befestigungsdaten und überprüfen Sie anschließend den Sitz der Fußteile sowie den Zustand des Blechs an der vorgesehenen Baugruppe.
Können versenkte und klappbare Griffe mit denselben Befestigungsmethoden wie feststehende Griffe montiert werden?
Manchmal, aber die Griffkonstruktion bringt ihre eigenen Einschränkungen mit sich. Klappgriffe erfordern Drehpunkte, Anschläge und eine geschwungene Kontur. Versenkte Griffe erfordern einen Ausschnitt in der Verkleidung, eine Einbautiefe sowie eine Befestigung mittels Flansch oder Clip. Sie können mit Schrauben, Bolzen oder Schweißverbindungen befestigt werden, doch die Einbauzeichnung muss auch diese konstruktionsspezifischen Merkmale berücksichtigen. Übertragen Sie keine Befestigungsdetails für feste Griffe, ohne zuvor die gesamte Produktstruktur zu überprüfen.