Промышленные петли, ручки и защелки для техники OEM.
- +86 13720060320
Способы крепления промышленных ручек на панелях из листового металла
Ручка может соответствовать любым размерам, указанным в каталоге, и при этом не ограничивать подвижность обшивки двери вокруг опор. Отверстия совпадают, а соединение — нет. Промышленные методы крепления ручек различаются по месту входа крепежного элемента, по тому, с какой стороны требуется доступ к инструменту, по тому, как усилие зажима действует на панель, а также по возможности снятия ручки после сборки корпуса.
Именно этому решению посвящена данная страница. Начните с производственной панели, а не с вида ручки спереди. Определите доступную сторону, листовку и армирование, направление тяги оператора, границу уплотнения и предполагаемый способ эксплуатации. Только тогда термины “сквозное отверстие”, “резьбовое отверстие”, “резьбовой штифт” или “привариваемое соединение” будут описывать пригодный для использования соединительный узел, а не просто вариант из каталога.
Правило работы: Выберите способ крепления с учетом доступа к панели и пути нагрузки. Чистая лицевая поверхность, односторонняя установка, простота замены и прочное соединение тонколистовых элементов — это четыре различных требования. Одно и то же расположение крепежных элементов редко позволяет удовлетворить все четыре требования без каких-либо компромиссов.
Способ крепления не является архитектурой ручки
Неподвижная приподнятая ручка, утопленная ручка и откидная ручка характеризуют то, что видит оператор, и то, как ручка занимает пространство. Они не дают полного представления о том, как деталь соединяется с панелью. Неподвижная ручка может иметь сквозные отверстия, ножки с внутренней резьбой, встроенные шпильки или привариваемые накладки. Откидное основание может крепиться с помощью передних болтов или задних гаек. Утопленный корпус может крепиться с помощью защелок, шпилек, винтов или приварного фланца.
Соблюдайте следующую последовательность при принятии этих двух решений. Сначала выберите архитектуру захвата, исходя из требований к движению, свободному пространству для рук и габаритам станка. Если этот вопрос пока не решен, урегулируйте его до выбора схемы крепления. Эта страница начинается с момента, когда архитектура уже определена, и ставит более узкий вопрос: какое соединение будет передавать усилие оператора на производственную панель?
Такое разграничение также позволяет избежать распространенной ошибки в технических условиях. Обозначение “встраиваемый” не является достаточным для указания способа монтажа, равно как и “накладной”. Оба термина описывают положение корпуса ручки относительно панели. На чертеже по-прежнему необходимо указать способ крепления, направление крепежных элементов, необходимый доступ, геометрию отверстий или вырезов, а также любую несущую конструкцию.
Четыре способа крепления промышленных ручек
Четыре приведенных ниже типовых интерфейса охватывают большинство выступающих промышленных ручек. Утопленные изделия дополняются вариантами с защелкиванием и специальными вырезами, которые будут рассмотрены позже в качестве отдельной категории продукции.
Используйте ручку с нерезьбовым отверстием и передними крепежными элементами, если допустимо использование видимых крепежных элементов и требуется простота технического обслуживания. Используйте ручку с резьбовым отверстием и задними винтами или ручку с резьбовым штифтом и задними гайками, если необходимо сохранить аккуратный внешний вид и обеспечить доступ с задней стороны. Выбирайте приварной монтаж только в том случае, если ручка будет установлена на постоянной основе, а сварка, контроль деформации, осмотр и восстановление покрытия являются частью производственного процесса.
| Монтажный интерфейс | Маршрут крепления | Требуется обычный доступ | Основная причина его использования | Вопрос, который может помешать сделать выбор |
|---|---|---|---|---|
| Ручки с нерезьбовыми отверстиями и передними крепежными элементами | Винт или болт проходит через нерезьбовую опору рукоятки и входит в гайку, вставку или конструкционный паз | Доступ к инструменту спереди; доступ сзади, если используется незатянутая гайка | Стандартные комплектующие, визуальный осмотр и простая замена | Смогут ли приемник и тонкая панель выдержать тягу без локальной деформации? |
| Ручки с резьбовыми отверстиями и задними винтами | Винт проходит сквозь панель сзади и входит в резьбовое отверстие в каждой ножке ручки | Доступ к заднему инструменту во время сборки и технического обслуживания | Чистая внешняя поверхность без видимых головок винтов | Правильна ли длина зацепления резьбы, если винт не доходит до упора? |
| Ручки с резьбовыми шпильками и задними гайками | Штифты на ручке проходят через отверстия в панели, а гайки закручиваются с обратной стороны | Доступ к гайкам сзади, если не изменена конструкция ствольной коробки | Чистая передняя часть, быстрое позиционирование и контролируемое положение рукоятки | Хватит ли места за панелью для длины шпильки, гайки и монтажного инструмента? |
| Привариваемые ручки | Ножки рукояток или привариваемые накладки образуют прочное соединение с несущей металлической частью | Доступ для проведения сварочных работ, монтажа приспособлений и отделочных работ | Отсутствие съемных крепежных элементов и прямая интеграция в сборную стальную конструкцию | Смогут ли сварной шов и основная конструкция выдержать нагрузку без деформации или повреждений от коррозии? |
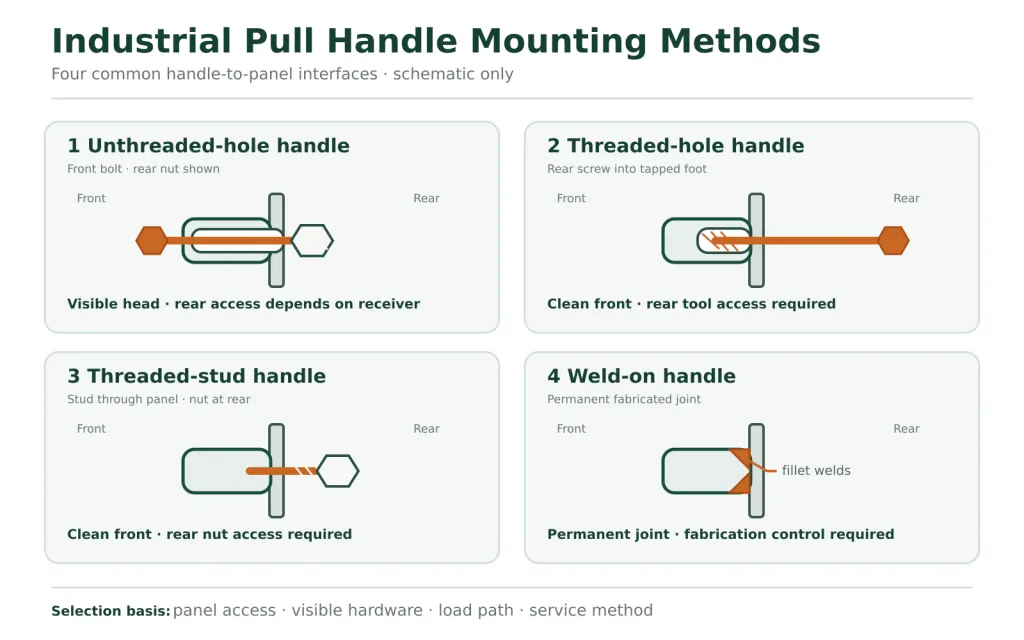
Ручки с нерезьбовыми отверстиями и передними крепежными элементами
В данной конструкции каждая крепежная лапка имеет березьное сквозное отверстие. Винт или болт вводится с видимой стороны и проходит через лапку ручки и панель. Приемником может служить свободная гайка, невыпадающая гайка, резьбовая опорная пластина, самозажимная гайка или иной конструктивный элемент, предусмотренный проектом. Отверстие в ручке служит для фиксации крепежного элемента; оно не обеспечивает резьбовое соединение.
Соединение легко осматривать, поскольку головки крепежных элементов остаются видимыми. Замена, как правило, не представляет сложности, если доступна задняя гайка или приемное гнездо. Недостатки также очевидны: головки винтов занимают лицевую поверхность, каждое проходное отверстие требует соответствующего уплотнительного элемента в случаях, когда важно предотвратить проникновение посторонних веществ, а монтажнику могут понадобиться инструменты с обеих сторон. Большие проходные отверстия могут облегчить сборку, но также позволяют ручке смещаться до затяжки. Это смещение должно контролироваться в соответствии с чертежом и с помощью монтажного приспособления, а не оператором, выравнивающим ручку на глаз.
Ручки с резьбовыми отверстиями и задними винтами
Ручка с резьбовыми отверстиями имеет резьбовые отверстия в крепежных опорах. Винты вводятся в эти отверстия с задней стороны панели, благодаря чему на внешней поверхности не видно крепежных элементов. Это удобно для панелей управления, передних панелей оборудования и других узлов, где ручка должна быть единственным внешним крепежным элементом.
Решающим фактором является не просто длина винта. Это соотношение между толщиной стопки панелей, толщиной шайбы или подложки, степенью сжатия прокладки, доступной глубиной резьбы и зазором в нижней части резьбового отверстия. Слишком короткий винт может не обеспечить необходимого зацепления. Слишком длинный винт может упереться в дно глухого отверстия ещё до того, как лапка рукоятки зажмёт панель. В обоих случаях при затяжке гаечным ключом ощущается сопротивление; однако только в одном из этих случаев создаётся требуемое предварительное натяжение соединения.
Ручки с резьбовыми шпильками и задними гайками
В ручках с креплением на шпильках резьбовой выступ расположен на самой ручке, а не на отдельном винте, проходящем через переднюю часть. Шпильки проходят через отверстия в панели, а гайки и любые предусмотренные шайбы закрепляются с задней стороны. Передняя часть остаётся аккуратной, а две шпильки помогают правильно расположить ручку при сборке.
Не следует путать чистый передний фасад с «слепой» установкой. Штифты, закреплённые на ручке, по-прежнему требуют доступа к задней части панели для установки гаек. Если конечный корпус блокирует этот доступ, последовательность сборки должна предусматривать, чтобы задняя часть оставалась открытой до тех пор, пока ручка не будет закреплена, либо панели потребуется другой тип крепления, например, невыпадающие гайки или глухие резьбовые вставки. Шпилька также может быть приварена, обжата, впрессована или иным образом закреплена в основании ручки. Это соединение «шпилька-основание» является частью пути передачи нагрузки и должно быть включено в подтверждение грузоподъёмности для конкретной модели.
Специальное сравнение ручки с сквозными отверстиями и резьбовыми штифтами подробнее рассматривает вопросы доступа сзади, видимых крепежных элементов и удобства обслуживания. В данной статье эти два варианта рассматриваются в рамках более широкого выбора из четырёх способов крепления.
Приварные ручки
Привариваемая ручка становится частью сварной конструкции. Соединение может выполняться непосредственно на сформированных ножках ручки или с помощью привариваемых накладок, предназначенных для этой цели. Это позволяет отказаться от использования гаек и винтов при сборке и может быть целесообразно в тех случаях, когда ручка устанавливается на постоянной основе, доступ сзади после изготовления конструкции невозможен или в окружающей конструкции уже применяется контролируемый процесс сварки.
Сварка не делает соединение автоматически более прочным. Нагрузка по-прежнему передается через длину сварного шва, его геометрию, основной материал в зоне термического влияния и окружающую его панель или раму. Тонкий лист может деформироваться во время сварки, смещая зажим или выводя монтажные площадки из плоскости. Рукоятка из нержавеющей стали, приваренная к другому сплаву или к стали с покрытием, также создаёт проблемы, связанные с технологией изготовления и коррозией, на которые не может дать ответа фотография из каталога. Детали сварки, совместимость материалов, закрепление деталей, контроль качества и восстановление поверхности после сварки должны быть указаны в производственном чертеже или сварочной документации по проекту.
Панель «Доступ» задает первую границу
Обратите внимание на собранный корпус, а не на пустую дверную обшивку, лежащую на верстаке. Ручку можно установить при открытой двери, до монтажа внутреннего оборудования или до того, как внутренняя обшивка закроет полость. Доступ для технического обслуживания может быть самым разным. Кабельные каналы, изоляция, ребра жесткости, окна, стержни защелок и защитные ограждения могут закрывать доступ к гнезду, даже если гайка остаётся видимой.
- Доступ спереди: Может ли водитель достать до каждой головки винта, не задевая рукоятку, раму или соседнее оборудование?
- Доступ сзади: Можно ли достать гаечным ключом до гайки или винта при установленном угле наклона двери, а не только на плоской панели до сборки?
- Траектория движения инструмента: Есть ли достаточно места для того, чтобы правильно закрепить инструмент и применить указанный метод затяжки?
- Будущая замена: Можно ли снять ручку, не извлекая оборудование, не сверля сварной шов и не вскрывая герметичную внутреннюю панель?
- Недостаточный контроль за оборудованием: Может ли выпавшая гайка или шайба попасть в зону электрооборудования, санитарных узлов или движущихся механизмов?
Односторонняя установка возможна при правильном выборе вставки для жалюзи, фиксированного приемника или предварительно установленной фурнитуры для панелей, однако эти детали не решают проблему конструкции. Вставка по-прежнему должна противостоять вытягиванию, вращению и локальной деформации листа. Процесс её установки и диапазон зажима должны соответствовать реальной конструкции панелей. Односторонняя траектория инструмента является преимуществом при сборке, но не является доказательством несущей способности.
Ручка сидит как надо, а простыня по-прежнему сдвигается
Полный путь передачи нагрузки проходит от руки оператора через ручку, ножки, опорные стойки, крепежные элементы или сварные швы, облицовку панели, армирование и, наконец, конструкцию двери. Таким образом, прочная ручка может быть прикреплена к слабому соединению. На тонкой двери первой заметной проблемой зачастую оказывается не сломанная ручка. Панель вмятится под опорными ножками, отверстия вытягиваются, опорная шайба вдавливается в покрытие, либо вся зона крепления прогибается при каждом отрыве прокладки.
Направление силы влияет на поведение соединения. Усилие, перпендикулярное панели, стремится раздвинуть опоры и создает растягивающее или отрывное напряжение в крепежных элементах. Усилие, параллельное поверхности, в правильно зажатом соединении может переноситься частично за счет трения, а частично — за счет сдвига крепежных элементов после возникновения проскальзывания. Угловое усилие сочетает в себе оба этих эффекта. Если ручка смещена относительно панели или оператор тянет за один конец, нагрузка может распределяться между двумя точками крепления неравномерно.
Опорные пластины, формованные ребра, усилительные накладки, крупные шайбы и конструкционные кронштейны — это различные способы распределения нагрузки. Ни один из них не является обязательным для каждой ручки, и ни один не должен устанавливаться без проверки геометрии прилегающих поверхностей. Опорная пластина может решить проблему локальной нагрузки и создать зазор с штангой защелки. Профилированное ребро может усилить жесткость панели и предотвратить плоское прилегание одного крепежного выступа. Усиление должно поддерживать соединение, не нарушая целостности остальной части двери.
Не рассчитывайте суммарную нагрузку путем деления массы двери на две ручки. Усилие открывания можно регулировать за счет отпуска прокладки, трения шарниров, перепада давления, сопротивления направляющих, силы тяжести и направления тяги оператора. Переноска или подъем всего корпуса — это отдельная функция, для которой требуется система ручек и крепление, допущенные для данного случая нагрузки.
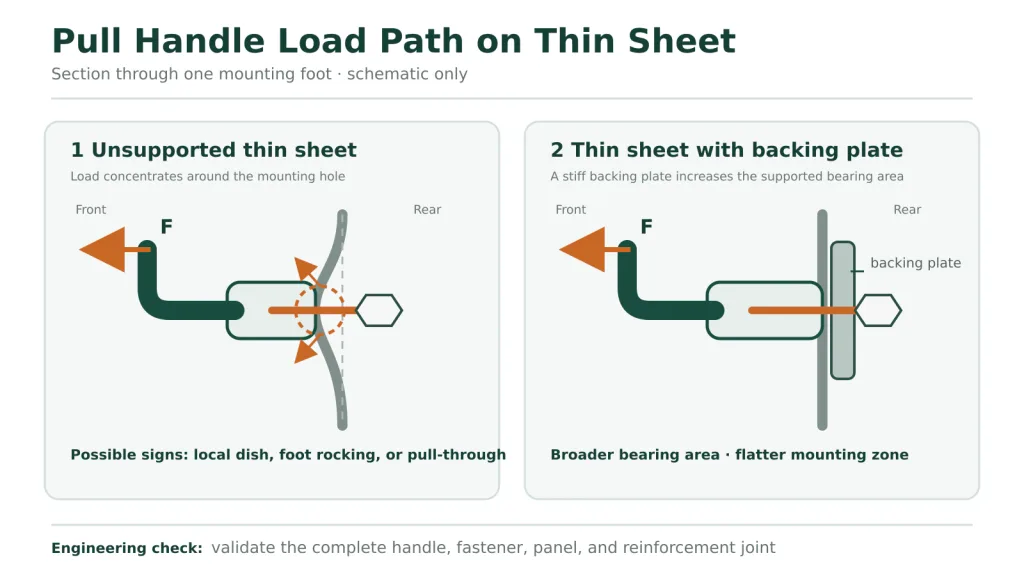
Предварительная нагрузка на крепеж и проскальзывание соединения
Соединение с ручкой на болтах работает наилучшим образом, когда монтажные опоры плотно прилегают, а крепежные элементы обеспечивают достаточное зажимное усилие для предусмотренных условий эксплуатации. Как только опоры начинают раскачиваться или соединение проскальзывает, циклические растягивающие нагрузки могут привести к износу отверстий, повреждению покрытия и дальнейшему снижению предварительной нагрузки. Фиксирующий механизм может предотвратить вращение крепежных элементов, но он не восстановит соединение, которое изначально не было зажато должным образом.
Слишком слабое затягивание может привести к появлению зазоров под ножкой. Слишком сильное затягивание может вызвать вогнутость тонкой панели, деформировать мягкую прокладку, вдавливать шайбу или повредить внутреннюю резьбу ручки. Универсального значения момента затяжки для “промышленной ручки-тяги” не существует. На выбор правильного метода затяжки влияют размер и класс прочности крепежа, материал резьбы, смазка, поверхностная обработка, система шайб, тип вставки, жесткость панели и конструкция соединения, предложенная поставщиком.
Винт затянут, а ножка по-прежнему не закреплена
Рассмотрим ручку с задними винтами на дверце корпуса с покрытием. Центры отверстий расположены правильно, и оба винта доходят до резьбовых ножек. Поскольку позже будет добавлен подкладочный слой, выбираются винты большей длины. Во время сборки каждый винт доходит до дна своего глухого отверстия до того, как ножка полностью зажмет стопку панелей. Инструмент встречает сопротивление, однако под одной ножкой остается узкая щель. При повторном открывании ручка раскачивается, а вокруг зоны крепления появляется пыль от покрытия. Нанесение фиксатора резьбы не устранит недостаток зажимного усилия. Необходимо проверить длину винта ниже головки, фактическую толщину пакета панелей, доступную глубину резьбы, зазор до дна и плотность прилегания ножки. Эта последовательность неисправностей приведена в качестве примера; она не представляет собой реальный случай из практики клиентов HTAN или результат испытаний.
Гайки с предельным моментом затяжки, стопорные шайбы, химические резьбовые фиксаторы и механические фиксаторы имеют свои ограничения по применению. Выбирайте их с учетом фактических условий эксплуатации: вибрации, температуры, химического состава моющих средств и эксплуатационных требований. Все эти элементы являются вторичными средствами фиксации. На первом месте стоят опора панели, зацепление крепежа и устойчивость зажима.
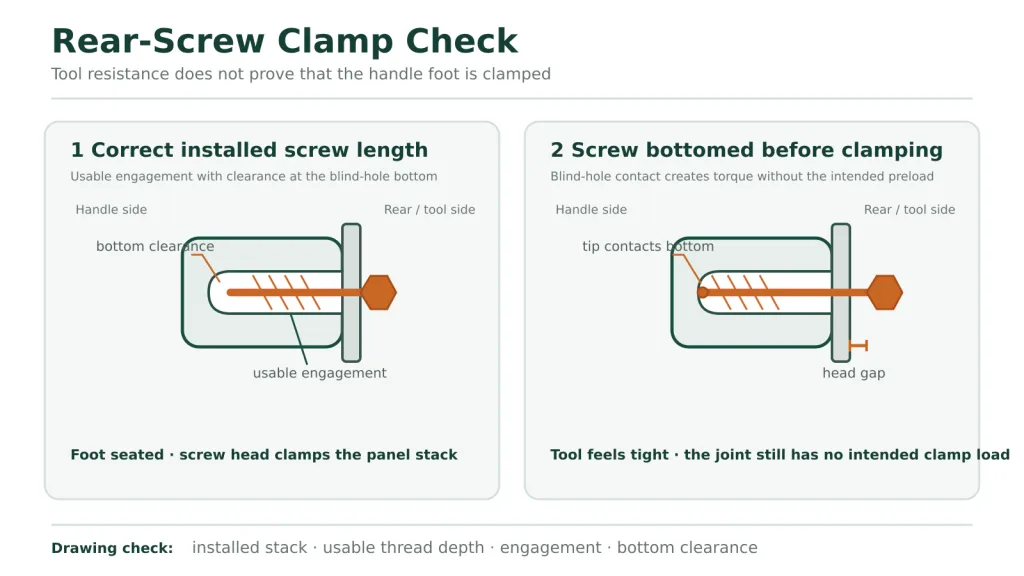
Геометрия отверстия и посадка ножки
Межцентровое расстояние крепления — это лишь одна из составляющих геометрии. На чертеже также необходимо указать размеры отверстий и допуски, базу, используемую для центрирования обоих отверстий, плоскостность панели в зоне крепления, размеры опорных поверхностей, доступную площадь опоры и зазор относительно изгибов или формованных элементов. Два отдельных отверстия могут соответствовать допускам по размеру, однако их совместное расположение не позволяет жесткой ручке установиться без приложения усилия.
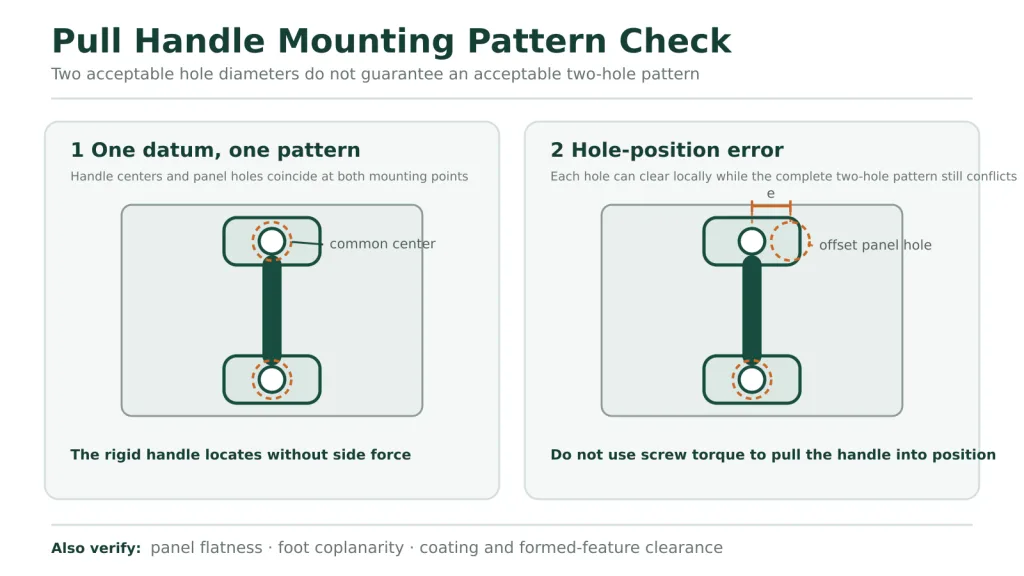
Жесткие ручки особенно чувствительны к некопланарному расположению опорных ножек. Если одна ножка опирается на сварной шов, рельефную поверхность, скопление покрытия или место локального изгиба, затягивание другой стороны может создать предварительное напряжение на ручке и деформировать панель. Сборка может выглядеть готовой, но при этом нести непреднамеренную нагрузку еще до того, как оператор прикоснется к ней. Прокладка под каждой ножкой может компенсировать незначительные неровности поверхности, но её не следует использовать для маскировки неконтролируемых геометрических отклонений.
Отверстия увеличенного размера не являются полноценной стратегией обеспечения допусков. Они могут облегчить сборку, но при этом уменьшают площадь опоры, увеличивают возможный ход и делают окончательное положение ручки зависимым от сборщика. Если требуется регулировка, необходимо определить направление регулировки, конечное положение, а также размеры шайбы или опорной подкладки. В чертеже панели и чертеже ручки должна быть указана одна и та же система координат крепления.
Герметичность является свойством сборки
Ручка из нержавеющей стали не обеспечивает водонепроницаемость монтажных отверстий. Передние болты, задние винты и шпильки проходят сквозь панель или соприкасаются с ней, если только в конструкции не предусмотрена сплошная сварная окантовка. Каждое отверстие, вставка, шайба, прокладка и монтажная опора могут стать частью пути проникновения влаги.
Для герметичных корпусов необходимо определить, где располагается уплотнение и что обеспечивает его сжатие. Прокладка под ножкой ручки должна иметь достаточную непрерывную площадь контакта, подходящее усилие сжатия и поверхность, которая не разрезает и не выдавливает её. Герметичная шайба может прилегать к головке крепежного элемента, оставляя периметр ножки негерметичным. Герметик может заполнить локальный канал, но может затруднить демонтаж и оказаться нестойким к условиям эксплуатации. Эти детали зависят от конкретного соединения.
Не следует делать выводы о степени защиты корпуса, основываясь исключительно на характеристиках ручки. Степень защиты относится к испытанной или иным образом утвержденной сборке корпуса в установленных условиях. Изменение крепежа, размера отверстия, прокладки, покрытия, толщины панели или метода затяжки может привести к изменению границ защиты. Необходимо зафиксировать соединение, предусмотренное для серийного производства, в плане проверки корпуса.
Утопленные ручки требуют особого внимания, поскольку их корпус проходит через значительно более крупный вырез. Защелкивающиеся зажимы, фланцевые прокладки, задние шпильки и привариваемые корпуса отличаются по характеристикам фиксации и герметичности. Специальное руководство по установка встроенной ручки-держателя обеспечивает выполнение этой конкретной задачи, связанной с вырезом.
Вибрация, коррозия и эксплуатация
Вибрация воздействует не только на гайку. Она выявляет зазоры, потерю предварительной нагрузки, зоны гибкости панели и любые различия в жесткости между двумя точками крепления. Рукоятка может оставаться прикреплённой, но при этом начинать шуметь или заметно провисать. Осмотрите соединение на наличие отполированных следов трения, остатков от износа, повреждений покрытия, удлиненных отверстий, вращающихся крепежных элементов и смещения при нормальной рабочей нагрузке. Эти признаки указывают на место проскальзывания соединения.
Система крепления включает в себя не только саму рукоятку. В месте соединения соприкасаются опоры рукоятки, шпильки, винты, гайки, шайбы, вставки, приваренный металл, покрытие панели и скопившаяся влага. При наличии электролита разнородные металлы могут образовывать гальваническую пару. В щелях под опорами и шайбами могут скапливаться моющие жидкости или соль. Коррозионно-стойкий корпус ручки не защищает неподходящий крепежный элемент из углеродистой стали, скрытый за панелью.
Соображения эксплуатационной удобности могут повлиять на выбор предпочтительного способа соединения даже в тех случаях, когда оба варианта являются конструктивно приемлемыми. Соединение с передней фиксацией и невыпадающими гнездами может обеспечить быструю замену. Доступ к задним винтам может оказаться невозможным после установки внутренней облицовки. Повреждение шпильки, закреплённой на ручке, может потребовать замены всей ручки, тогда как повреждение вставки, закреплённой на панели, может потребовать ремонта самой панели. При сварном креплении работа по замене крепежа превращается в резку, сварку и восстановление отделки.
Укажите предполагаемые условия технического обслуживания в поле выбора: “заменяемый на месте”, «обслуживаемый на заводе» или «постоянный». Эти термины более полезны, чем «простая установка», поскольку они определяют, кто и когда должен получить доступ к соединению.
Размеры для монтажного соединения
Описания заказа, такого как “U-образная ручка из нержавеющей стали, крепление на шпильках”, недостаточно для пробивки отверстий в панели. Чертеж ручки, чертеж панели и технические условия сборки должны согласовываться в отношении места соединения. Используйте значения, специфичные для конкретной модели; приведенные ниже поля являются вводными данными, а не универсальными размерами.
| Ввод рисунка | Что он контролирует | Необходимые действия |
|---|---|---|
| Центры крепления и допуски | Соотношение между двумя опорными ножками ручки и отверстиями в панели | Используйте одну систему отсчёта для всей модели |
| Обозначение отверстия, штифта или резьбы | Соответствие крепежа и совместимость приемника | Убедитесь, что версия ручки и крепеж панели полностью совпадают |
| Полезная глубина резьбы | Зацепление и зазор до основания для задних винтов | Отделить полезную длину от общей глубины глухого отверстия |
| Выступ шпильки | Сборка панелей, шайба, затяжка гайки и зазор для инструмента | Проверьте комплект с полным покрытием и прокладками |
| Размеры стопы и опорная поверхность | Площадь опоры, площадь прилегания прокладки и локальное давление на панели | Укажите фактическую площадь, занимаемую изделием в сидячем положении, а не только общие размеры ручки |
| Толщина и материал панели | Ассортимент захватов: подшипниковые, протаскивающие, дробильные и вставные | Использование производственного материала и готового изделия |
| Основание или армирование | Распределение нагрузки на конструкцию двери | Определите его расположение относительно изгибов, защелок и внутреннего оборудования |
| Крепежная и удерживающая система | Нагрузка на зажим, вибрационная устойчивость и способ эксплуатации | Укажите полный перечень оборудования и критерии затяжки |
| Деталь уплотнителя или прокладки | Траектория входа и релаксация соединений | Определить материал, положение и метод сжатия при изготовлении |
| Указание на сварку (если применимо) | Геометрия соединения, тепловой поток и граница контроля | Используйте документацию по контролируемой сварке, предусмотренную проектом |
| Зона доступа и зона ограниченного доступа | Установка, затяжка и последующий демонтаж | Создайте модель инструмента и фурнитуры на собранной двери |
| Направление нагрузки и точка приложения | Как на самом деле происходит нагрузка на соединение | Укажите условия эксплуатации вместо использования термина “для тяжелых условий эксплуатации” |
Если поставщик указывает значение нагрузки, необходимо уточнить условия, при которых оно имеет смысл: направление, точка приложения, крепежное приспособление, крепежные элементы, панель или испытательный блок, продолжительность или количество циклов, а также критерий приемки. Результаты испытаний ручки на толстом жестком приспособлении не означают автоматического одобрения данной детали при установке на не подкрепленной обшивке двери.
Проверить соединение на панели, предназначенной для серийного производства
Один только образец ручки практически ничего не говорит о способе крепления. Установите выбранную модель на типовую дверь или панель с заданной толщиной, покрытием, армированием, крепежными элементами, шайбами, прокладкой и фурнитурой для крепления. Учтите расположенные поблизости ребра жесткости, детали замка и внутренние крышки, которые могут затруднять доступ к инструменту. Образец должен точно воспроизводить соединение, которое будет изготавливаться в серийном производстве.
Действуйте на ручку в направлении реального тягового усилия и выполняйте обычное действие по открыванию двери. Обратите внимание на момент, когда дверь начинает сдаваться, если прокладка или уплотнение препятствуют открытию. Следите за панелью вокруг обеих ног, а не смотрите только на ручку. Даже открывающаяся дверь может иметь недопустимое качество монтажного соединения.
| Доказательства, подлежащие проверке | Что это может показать | Следующее действие |
|---|---|---|
| Зазор или раскачивание под любой из ног | Некопланарность поверхности, задевание резьбы до упора или недостаточная предварительная нагрузка | Измерьте толщину стопки и осмотрите обе контактные поверхности |
| Местное блюдо «панель» или «ойл-кэннинг» | Чрезмерное затягивание или недостаточная жесткость зоны крепления | Обзор метода зажима и армирования |
| Удлинение отверстия или следы от пробивания | Смещение соединения, чрезмерный зазор или повторяющиеся сдвиговые перемещения | Проверить предварительную нагрузку, контроль отверстий и направление нагрузки |
| Вращение гайки, винта или вставки | Потеря фиксации или ненадлежащее выполнение функции защиты от вращения | Определите, движется ли крепежный элемент или приемное устройство |
| Выдавливание прокладки или неровный отпечаток | Неправильное сжатие или недостаточная площадь прилегания стопы | Пересмотреть детали уплотнения и способ сборки |
| Помехи со стороны стержней, проводки или крышек | Задняя часть корпуса и зона для инструментов не были смоделированы | Изменение приемника, места установки или последовательности сборки |
| Коррозия или повреждение покрытия в местах соприкосновения | Воздействие в щелях, несовместимые материалы или повреждения при сборке | Просмотрите весь материал и завершите формирование стопки |
| Управление перемещением после выполнения типовой операции | Соединение панели, крепежного элемента или опоры не обеспечивает надежную фиксацию соединения | Перед заменой корпуса рукоятки необходимо осмотреть подвижный соединительный элемент |
Требуемое количество циклов работы, испытательная нагрузка, воздействие внешних факторов и допустимый ход зависят от конкретного проекта. Их следует определять исходя из режима эксплуатации оборудования и уровня риска. Ручное испытание на испытательном стенде является проверкой соответствия, а не официально задокументированным испытанием на грузоподъемность. Допуск к серийному производству должен основываться на согласованных условиях приемки и данных, полученных при сборке, предназначенной для серийного производства.
Отправить условия совместного использования вместе с запросом на использование ручки
Для анализа модели необходимо предоставить информацию о функции ручки, направлении тяги, материале и толщине панели, усилении зоны крепления, доступе спереди и сзади, предпочтительном виде видимых крепежных элементов, требованиях к герметичности, а также чертеж доступного пространства. После этого компания HTAN сможет сравнить промышленные методы монтажа ручек на основе одинаковых сборочных параметров и определить, какие размеры все еще требуют подтверждения с учетом конкретной модели.
Сначала вы можете ознакомиться с ассортимент промышленных ручек-рукояток, после чего предоставьте данные о панели корпуса, а не выбирайте вариант, ориентируясь исключительно на фотографию с видом спереди.
Часто задаваемые вопросы о монтаже промышленных ручек-рукояток
В чём заключается разница между ручкой с резьбовым отверстием и ручкой с резьбовым штифтом?
Ручка с резьбовыми отверстиями имеет резьбовые отверстия в ножках, поэтому винты обычно вводятся с задней стороны панели и вкручиваются в ручку. Ручка с резьбовыми шпильками имеет собственные выступающие шпильки, которые проходят через отверстия в панели и закрепляются гайками с задней стороны. Обе конструкции позволяют сохранить аккуратный внешний вид, но требуемые крепежные элементы, способ соединения, задний зазор и способ замены у них различаются.
Требуется ли для ручек с резьбовыми шпильками доступ к пространству за панелью?
Шпильки, устанавливаемые на ручке, обычно требуют доступа с задней стороны, поскольку гайки необходимо устанавливать и затягивать сзади панели. Наличие ровной передней поверхности не означает, что соединение можно собрать с одной стороны. Настоящий односторонний монтаж требует наличия подходящего фиксированного на панели приемника, глухой вставки, невыпадающего элемента или иной последовательности сборки, при этом приемник все равно должен пройти проверку на прочность в реальной панели.
Какой способ крепления ручки-рукоятки лучше всего подходит для тонкого листового металла?
Ни один метод не является автоматически оптимальным для любой тонкой панели. Соединение должно распределять эксплуатационную нагрузку, не допуская прогиба, выпуклости листа или раскачивания опор. Может потребоваться опорная пластина, профилированная арматура, большая опорная поверхность или конструктивный приемник. Выбирайте метод крепления вместе с опорой для панели, а затем проведите испытания готового соединения в условиях, приближенных к производственным.
Привариваемая ручка всегда ли прочнее ручки, закреплённой болтами?
Нет. Прочность сварного соединения зависит от геометрии сварного шва, качества сварки, основного материала, зоны термического влияния и конструкции, окружающей соединение. Контролируемое болтовое соединение на армированной панели может превосходить по прочности плохо закрепленный сварной шов на тонком листе. Следует сравнить полные пути передачи нагрузки и использовать данные приемочной документации по конкретному проекту, а не исходить из предположения, что сам процесс соединения гарантирует прочность.
Как следует герметизировать монтажные отверстия ручки-тяги на корпусе, устанавливаемом на улице?
Конструкция уплотнения зависит от выбранной ручки, пути крепления, геометрии опоры, системы прокладок или шайб, покрытия панели и требований к герметичности корпуса. Необходимо уплотнить каждый потенциальный путь проникновения и проверить производственное соединение как часть целостной конструкции корпуса. Сама по себе ручка из нержавеющей стали, герметичный винт или прокладка не обеспечивают требуемый класс герметичности корпуса.
Какой крутящий момент следует применять при затяжке крепежных элементов рукоятки?
Следует использовать требования к усилию затяжки, соответствующие конкретному соединению. Правильное значение зависит от размера крепежа и класса свойств, материала резьбы, смазки, поверхности, шайб, вставок, степени сжатия прокладки и жесткости панели. Использование универсального момента затяжки может привести к недостаточной затяжке одного соединения и повреждению другого. Получите данные о модели и крепеже, а затем проверьте посадку опоры и состояние панели на предполагаемом объекте сборки.
Можно ли для утопленных и откидных ручек использовать те же методы крепления, что и для фиксированных ручек?
Иногда, но конструкция ручки накладывает свои ограничения. Складные ручки предполагают наличие шарниров, упоров и изогнутой огибающей. Утопленные ручки требуют выреза в панели, определения глубины корпуса и крепления с помощью фланца или зажима. Для их крепления могут использоваться винты, шпильки или сварные соединения, но монтажный чертеж также должен учитывать эти особенности конкретной конструкции. Не следует переносить детали крепления фиксированных ручек без проверки полной конструкции изделия.