Cerniere, maniglie e chiusure industriali per apparecchiature OEM.
- +86 13720060320
Come scegliere le cerniere in acciaio inossidabile per gli sportelli di accesso alle macchine
Lo sportello di accesso a una macchina può essere dotato di una cerniera dall’aspetto robusto, che si chiude perfettamente sul banco di montaggio, ma che inizia comunque a incepparsi molto prima che le lamelle in acciaio inossidabile mostrino segni evidenti di corrosione. La spiegazione più comune non è quella di un singolo guasto improvviso della cerniera, ma piuttosto di un accumulo di fattori: il baricentro dello sportello si trova più lontano dall’asse del previsto, il telaio si deforma leggermente dopo l’installazione, diversi assi delle cerniere non sono allineati, i trucioli si depositano accanto al perno e il liquido di raffreddamento raggiunge ripetutamente il perno di rotazione.
Ecco perché le cerniere in acciaio inossidabile per le porte di accesso alle macchine non dovrebbero essere scelte solo in base al peso della porta e al tipo di materiale. La cerniera è solo una delle parti di un insieme mobile che comprende la porta, il telaio, i punti di fissaggio, il chiavistello, la guarnizione, il fermo di apertura, i cavi e tutto ciò che la macchina fa agire sul punto di articolazione durante la produzione e la pulizia.
La presente guida si limita volutamente alle porte di accesso, alle porte di chiusura e alle porte di protezione con cerniere laterali presenti sui macchinari industriali. Non tratta invece i coperchi ad apertura dall’alto che devono mantenere la posizione, i portelli con contrappeso o le porte che richiedono una coppia di chiusura controllata. Tali funzioni richiedono la scelta di un meccanismo diverso prima di poter prendere in considerazione l’uso di una cerniera ordinaria.
Cosa prevede effettivamente la decisione sulla cerniera
- Laddove il liquido di raffreddamento, i trucioli, la nebbia, la condensa e il liquido detergente possano raggiungere la cerniera.
- Il momento di ribaltamento indotto dalla forza di gravità, determinato dal peso della porta e dallo spostamento del baricentro — e non solo dalla massa totale della porta.
- Distanza tra i perni, rigidità del telaio e rapporto posizionale tra tutti gli assi dei perni.
- L'insieme completo dei componenti: piastre, perno, boccola o cuscinetto, fermo, elementi di fissaggio e struttura adiacente.
- Guarnizione della porta, compressione della guarnizione, innesto del fermo e spazio libero per i ricambi.
- In che modo l'assemblaggio destinato alla produzione verrà ispezionato e testato prima dell'approvazione.
La mappa di esposizione viene prima di tutto
“Utilizzo in ambienti interni” non costituisce una specifica relativa all’esposizione. Una cerniera situata all’esterno di una macchina può rimanere relativamente asciutta, mentre un’altra cerniera a mezzo metro di distanza può trovarsi sotto una perdita di liquido refrigerante o venire a contatto con detergenti alcalini dopo ogni lavaggio. Persino le cerniere della stessa porta possono trovarsi in condizioni diverse: quella inferiore è soggetta a scarichi e depositi di particelle fini, mentre quella superiore è esposta a nebbia e condensa.
Segnare le posizioni delle cerniere sullo schema della macchina, quindi tracciare il percorso che la contaminazione compie per raggiungere ciascuna posizione. Prestare attenzione agli spruzzi diretti, agli schizzi riflessi dal pezzo in lavorazione, al fluido che scorre lungo il rivestimento della porta, ai trucioli trasportati dai guanti dell’operatore, al vapore che si condensa durante lo spegnimento e al detergente intrappolato dietro un’anta di montaggio. La domanda utile non è semplicemente “L’ambiente è corrosivo?”, bensì “Cosa raggiunge questo giunto, in quali condizioni e dove può depositarsi?”.”
| Zona di esposizione | Possibile percorso verso la cerniera | Domanda di selezione | Prove da acquisire |
|---|---|---|---|
| Faccia esterna asciutta | Polvere, residui dovuti alla manipolazione e pulizie occasionali | È possibile raggiungere e pulire la cavità senza far penetrare detriti nel perno? | Foto dell'installazione, metodo di pulizia e specifiche relative alla finitura superficiale |
| Zona di nebbia o spruzzi | Refrigerante disperso nell’aria, goccioline riflesse o deflusso intermittente | Quali componenti vengono a contatto con il fluido e il fluido può defluire anziché accumularsi? | Identità del fluido, concentrazione, temperatura, profilo di esposizione e composizione completa dei materiali |
| Zona di spruzzatura diretta | Orientamento dell'ugello, pulizia del tubo flessibile o spruzzatura di processo | È opportuno lasciare a vista il giunto, oppure è meglio schermare o spostare l'asse? | Direzione dello spruzzo, categoria di pressione, durata e valutazione rappresentativa dell'assemblaggio |
| Area di raccolta dei chip | Trucioli che cadono, particelle fini trasportate dal liquido o detriti spazzati via dalla porta | I chip possono colmare il divario, intervenire nel momento di svolta o impedire la chiusura totale? | Materiale del chip, gamma dimensionale, forma, procedure di asportazione e analisi degli spazi liberi |
| Zona di condensazione o di lavaggio | Cicli termici, detergente, acqua di risciacquo e umidità intrappolata | Il giunto può asciugarsi? Le fessure, gli elementi di fissaggio e i metalli adiacenti sono compatibili? | Prodotti chimici per la pulizia, temperatura, tempo di posa, condizioni di risciacquo e asciugatura |
Questa mappa di esposizione evita un errore comune: scegliere un grado di acciaio inossidabile più resistente lasciando invariati il design del perno, gli elementi di fissaggio, il fermo e le fessure in cui possono accumularsi residui. Un cambio di grado può essere opportuno, ma di per sé non può impedire che i trucioli si incastrino in un giunto o che il detergente rimanga sotto una lama.
Il refrigerante, i trucioli e la pulizia influiscono su diverse parti del giunto
Liquido di raffreddamento sul perno
Un fluido per la lavorazione dei metalli miscibile con l’acqua, un olio da taglio puro e un detergente di processo non sono esposizioni intercambiabili. Le loro formulazioni, concentrazioni, livelli di contaminazione, temperature e tempi di contatto differiscono. La revisione delle cerniere richiede quindi il prodotto fluido effettivo o una descrizione chimica controllata, non il termine “liquido di raffreddamento”. Se durante la vita utile della macchina si cambia fornitore del fluido, potrebbe essere necessario riesaminarne la compatibilità.
Il perno è particolarmente facile da trascurare. Le alette visibili possono essere in acciaio inossidabile, mentre il perno, la rondella, il fermo o la boccola interna possono essere realizzati in un altro materiale. Il fluido può inoltre trasportare particelle fini nell’interfaccia del cuscinetto, spostando o contaminando il lubrificante. Chiedete al fornitore di identificare ogni componente a contatto con il fluido e qualsiasi lubrificante o polimero coinvolto nel movimento.
I trucioli trasformano lo spazio libero in un percorso di usura
I trucioli di grandi dimensioni possono ostruire visibilmente una porta. Le particelle fini e dure creano un problema meno evidente: possono accumularsi sul perno, graffiare un perno, incastrarsi in una boccola più morbida o impedire alle ante di raggiungere la posizione di chiusura prevista. I trucioli lunghi e filamentosi possono avvolgersi attorno a un asse esposto. Le particelle magnetiche possono inoltre essere attratte dagli attuatori o dai componenti ferrosi vicini e poi migrare verso il giunto durante la pulizia o il movimento della porta.
Non esiste un’unica geometria della cerniera che garantisca la “resistenza ai trucioli”. Schermare l’asse, modificare l’orientamento della cerniera, migliorare l’accessibilità per la pulizia, aggiungere un deflettore o allontanare il giunto dal percorso dei trucioli può rivelarsi più efficace che aumentare le dimensioni della cerniera. La soluzione più adeguata dipende dalla forma e dalla direzione effettive dei trucioli.
La pulizia modifica l'esposizione
La pulizia non si limita a rimuovere lo sporco. Può spingere il fluido nelle zone di sovrapposizione, rimuovere il lubrificante, trasportare residui contenenti cloruro da un’altra parte della macchina e lasciare una pellicola concentrata man mano che l’acqua evapora. Una superficie esposta e lucidata può essere facile da pulire, ma il retro di una lama montata può rimanere inaccessibile. Verificare la direzione dello spruzzo, il detergente, la concentrazione, la temperatura, il tempo di contatto, la qualità del risciacquo e il modo in cui la macchina si asciuga.
Sarei cauto nei confronti di qualsiasi dichiarazione di selezione che prometta “resistenza al lavaggio” senza specificare le condizioni complete di montaggio e pulizia. Quella frase nasconde troppe variabili. Un campione esposto sulla porta destinata alla produzione, secondo il ciclo di pulizia definito, fornisce prove più utili rispetto alla sola etichetta del materiale.
È importante considerare il momento della porta, non solo il suo peso
La massa della porta è un dato necessario, ma non descrive la sollecitazione di ribaltamento indotta dalla forza di gravità a cui è sottoposto il gruppo di supporto della cerniera. Una porta stretta e compatta può esercitare un momento minore su quel gruppo di supporto rispetto a una porta più leggera con il baricentro più distante dalla linea delle cerniere. L’aggiunta di finestre, dispositivi di comando, portacavi, isolamento e protezioni può spostare il baricentro dell’insieme dopo l’approvazione del disegno originale della porta.
Modello idealizzato di reazione con porta verticale
M = W × e
- W è il peso dell'intero gruppo della porta scorrevole, espresso in termini di forza.
- e è la distanza orizzontale, nel piano della porta, dalla linea di supporto della cerniera al baricentro dell'insieme.
- M è il momento di ribaltamento indotto dalla forza di gravità che ne risulta e che viene sostenuto dal gruppo di supporto.
Per una porta verticale idealizzata con due punti di appoggio effettivi delle cerniere separati da s, l'entità delle reazioni orizzontali opposte è approssimativamente pari a:
R ≈ M ÷ s
I giunti sopportano inoltre lo sforzo di taglio verticale e qualsiasi carico dinamico. Questa relazione statica spiega perché lo spostamento del baricentro e la distanza effettiva tra i giunti rientrino nell’analisi; non si tratta di una formula per calcolare la capacità dei giunti, non determina la ripartizione del carico tra tre o più giunti e non tiene conto del movimento del telaio, degli urti o del disallineamento degli assi.
Il baricentro dovrebbe essere determinato in base alla porta assemblata, non sulla base di una stima approssimativa. Una finestra, un pannello di comando, l’isolamento acustico o la ferramenta montata verso il bordo della chiusura possono modificare entrambi W e e. Se la famiglia di prodotti prevede diverse configurazioni delle porte, occorre individuare la configurazione più impegnativa per ciascun caso di carico rilevante, anziché dare per scontato che la porta fisicamente più grande sia automaticamente quella peggiore.
Il gruppo di cerniere resiste al momento grazie alla distanza tra i punti di appoggio e grazie alla porta e al telaio attorno alle zone di fissaggio. Una maggiore distanza verticale riduce generalmente la coppia di reazione, ma solo se la struttura è sufficientemente rigida e gli assi delle cerniere sono effettivamente allineati. La semplice aggiunta di una terza o quarta cerniera non garantisce una migliore ripartizione del carico.
Occorre definire anche i carichi anomali. Un operatore potrebbe appoggiarsi a una porta aperta. Un tecnico di manutenzione potrebbe appenderci una borsa porta-attrezzi. La porta potrebbe urtare il fermo durante un accesso affrettato, vibrare quando è chiusa o subire un'accelerazione durante il trasporto della macchina. Queste condizioni non giustificano l'invenzione di un fattore di sicurezza generico; giustificano invece l'identificazione dei casi di carico del progetto e la definizione di come saranno valutati.
La distanza tra i cardini e la rigidità del telaio determinano se gli assi interagiscono tra loro
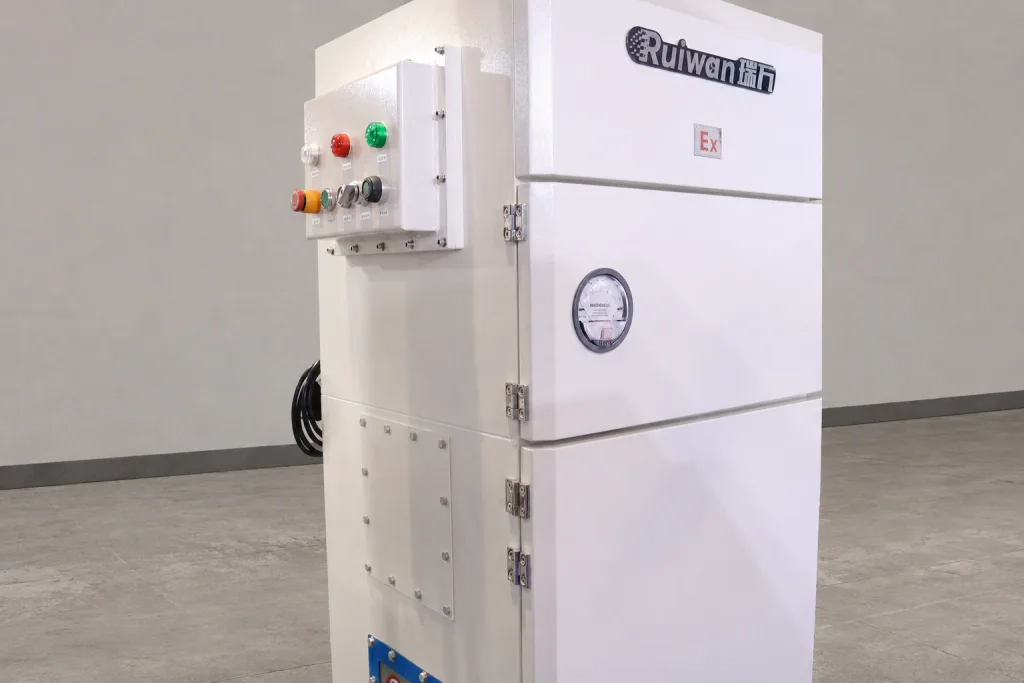
La fotografia mostra delle cerniere montate esternamente su diverse porte di accesso alla macchina. Non fornisce alcuna indicazione in merito al materiale delle cerniere, alla tolleranza sull'asse comune, alla ripartizione del carico o alla certificazione per aree a rischio.
Le cerniere multiple ripartiscono il carico solo quando i loro assi formano una linea comune funzionale dopo il montaggio delle ante. La posizione dei fori, la deformazione da saldatura, le variazioni dei pannelli sagomati, lo spessore del rivestimento e la torsione del telaio influenzano tutti tale linea. Se tre cerniere vengono posizionate singolarmente su tre bordi locali, la cerniera centrale può diventare un vincolo anziché un supporto aggiuntivo.
Questo è uno dei casi in cui un progetto tecnicamente “più solido” può comportare un funzionamento peggiore. Un perno rigido e un snodo ben accoppiato possono tollerare meno errori di installazione rispetto a un giunto più allentato. Un gioco maggiore può ridurre la sensibilità di montaggio, ma aumentare il gioco, l’affossamento o l’ingresso di corpi estranei. Esiste un vero e proprio conflitto ingegneristico tra precisione di movimento, distribuzione del carico, tolleranza alla contaminazione e producibilità; tale conflitto dovrebbe essere risolto sulla porta assemblata piuttosto che nascosto all’interno di un valore di capacità riportato in un catalogo.
Utilizzare un punto di riferimento comune per l’asse della cerniera nei disegni della porta e del telaio. Controllare gli elementi che determinano la posizione della cerniera, non solo i centri nominali dei fori all’interno di ciascuna anta. Se la superficie di montaggio è stampata, saldata o verniciata, includere tali effetti di lavorazione nella verifica delle tolleranze. Nel caso di una porta lunga, misurare il telaio nelle condizioni in cui la macchina opererà, poiché l’ancoraggio e il livellamento possono modificare l’apertura.
La struttura attorno alla cerniera è parte della soluzione. Un'anta spessa su una flangia di ritorno flessibile può comunque far abbassare la porta. Potrebbero essere necessarie piastre di rinforzo, nervature sagomate o un elemento del telaio più rigido per distribuire le reazioni. Al contrario, un rinforzo locale molto rigido può trasferire la deformazione alla zona non sostenuta successiva. Il disegno allegato mostra come la forza raggiunga il telaio, non solo il punto in cui si trovano le viti della cerniera.
Costruire la configurazione dell’Hinge a partire da quattro decisioni distinte
La scelta delle cerniere non si limita a una selezione tra sei opzioni: modelli a vista, a scomparsa, a sollevamento, con supporto a cuscinetti, da avvitare e da saldare. Queste descrizioni appartengono a diversi livelli decisionali. Una cerniera può essere contemporaneamente a vista, a sollevamento, con supporto a boccola e da avvitare. Costruisci la configurazione livello per livello, quindi verifica la combinazione risultante in relazione alla porta e all’esposizione.
| Livello decisionale | Opzione A | Opzione B | Domanda di approvazione |
|---|---|---|---|
| Collocamento | A montaggio a vista: installazione e ispezione visibili, ma è necessario verificare la sporgenza a vista, gli elementi di fissaggio, la raccolta dei trucioli e l'accesso per la pulizia | A scomparsa: Esterno più pulito e meno rischi di impigliarsi, ma la pulizia interna, la contaminazione nascosta e l'accesso per la sostituzione diventano fondamentali | Quale posizione garantisce il movimento richiesto e l'accesso per la manutenzione senza esporre il giunto a un rischio maggiore di contaminazione? |
| Rimozione della porta | Fisso o non staccabile: resiste alla separazione verticale involontaria, ma per la manutenzione potrebbe essere necessario smontare completamente la cerniera o il dispositivo di fissaggio | Fisso o rimovibile: semplifica la rimozione programmata della porta, ma è necessario controllare la direzione dei perni, la posizione di rimozione, lo sganciamento accidentale e la movimentazione della porta | È necessario smontare la porta durante la manutenzione, e tale operazione può essere eseguita solo seguendo una procedura di sicurezza ben definita? |
| Struttura a perno | Perno e snodo semplici: una struttura semplice, i cui giochi, le superfici soggette a usura e l'accesso delle impurità devono ancora essere riesaminati | Con supporto a boccola o a cuscinetto: fornisce un'interfaccia di cuscinetto ben definita, ma introduce materiali interni e possibili problemi di compatibilità dei lubrificanti | Quale set completo di cuscinetti a snodo presenta la documentazione relativa alla direzione di carico, al servizio e all'esposizione indicati? |
| Allegato | Da montare con bulloni: sostituibili e regolabili, ma subordinati al controllo dei fori, alla pila di morsetti, alla struttura di supporto, al sistema di fissaggio e all'accesso posteriore | Saldatura: integrato in modo permanente, ma sensibile al fissaggio, alla distorsione, agli effetti del calore, al ripristino della superficie e all'accesso per le riparazioni | Quale processo di fissaggio è in grado di mantenere l'asse comune durante la produzione e la manutenzione? |
La descrizione completa dovrebbe includere una scelta per ciascun livello pertinente. La dicitura “cerniera a sollevamento in acciaio inossidabile” è ancora incompleta se il disegno non specifica la posizione, la struttura del perno e il fissaggio. Allo stesso modo, la dicitura “cerniera imbullonata” non fornisce alcuna indicazione sulla possibilità di rimuovere la porta né su come il liquido di raffreddamento raggiunga il perno.
Per i componenti sostituibili o i gruppi di lamiera rivestita, le specifiche dettagliate Guida per cerniera di porta da montare sul telaio della macchina tratta la disposizione delle giunzioni, il controllo dei fori e il fissaggio degli elementi di fissaggio una volta scelto il tipo di fissaggio con bulloni.
Qualora la cerniera debba essere saldata a una struttura prefabbricata, utilizzare il guida per cerniera di porta saldata al telaio della macchina per quanto riguarda il fissaggio, la distorsione e le considerazioni relative alla superficie post-saldatura. Il termine “saldato” non implica automaticamente una maggiore resistenza nella macchina installata; si tratta piuttosto di una scelta diversa in termini di produzione e manutenzione.
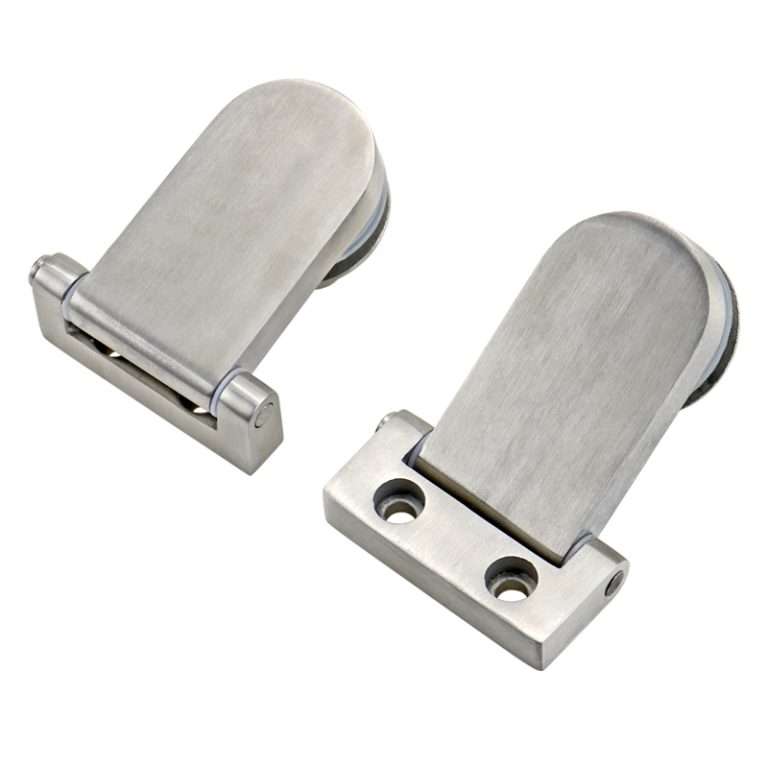
L'Asse deve sopravvivere al sorteggio
Un disegno di una cerniera è incompleto se riporta solo le dimensioni dell’anta. Il progettista della macchina ha bisogno anche della posizione dell’asse rispetto al rivestimento della porta, all’apertura del telaio, allo spazio di chiusura e alla guarnizione. Tale posizione determina il percorso del bordo, se la porta supera una flangia di ritorno e se la guarnizione viene compressa o sfregata durante la chiusura della porta.
Disegnare la porta nelle posizioni chiusa, parzialmente aperta e di massima apertura richiesta. Includere maniglie, componenti di chiusura, attuatori di interblocco, finestrini, canaline, cavi, tubi flessibili e conduttori di collegamento protettivo. Un anello di cavo che non presenta ostacoli nella posizione di massima apertura può comunque rimanere incastrato in un angolo intermedio. Un perno di sgancio può non essere ostacolato nella posizione di servizio, ma risultare impossibile da estrarre se si trova sotto una copertura superiore.
Anche il fermo di apertura merita un proprio percorso di carico. Non utilizzare la cerniera come fermo, evitando che le sue ante, il perno o le articolazioni subiscano urti, a meno che il modello e la struttura di montaggio scelti non siano espressamente progettati per tale funzione. Un fermo separato può proteggere il perno dagli urti, ma la sua geometria e il suo fissaggio devono comunque essere valutati.
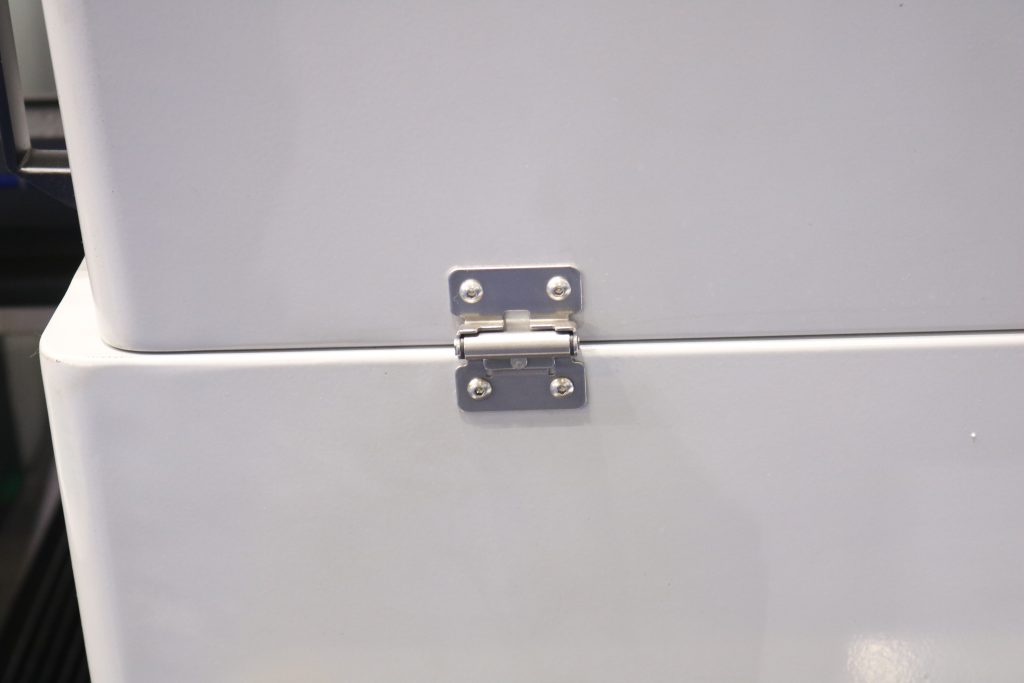
Ai fini del controllo della produzione, identificare i piani di riferimento della porta e del telaio utilizzati per posizionare ogni cerniera. Specificare quali superfici vengono misurate prima e dopo il rivestimento. Se si utilizzano scanalature per la regolazione, definire la direzione consentita e il metodo che blocca la posizione finale. Le istruzioni non controllate del tipo “regolare in fase di montaggio” spesso trasferiscono la variazione nella fessura della chiusura o nella compressione della guarnizione.
L'etichetta "in acciaio inossidabile" non corrisponde alla composizione dei materiali
Una cerniera descritta come “in acciaio inossidabile” può essere composta da diversi materiali. Richiedere l’indicazione del grado o delle specifiche dei materiali relativi alle ante, al perno, alle rondelle, al fermo e a qualsiasi parte interna soggetta a carico. Se sono presenti boccole, cuscinetti, rivestimenti o lubrificanti, identificarli separatamente. Gli elementi di fissaggio, i componenti di supporto e la struttura della macchina completano il giunto elettrochimico e meccanico.
Anche le condizioni della superficie sono importanti. Operazioni quali stampaggio, formatura, saldatura, rettifica, lucidatura, passivazione e movimentazione possono modificare le condizioni della superficie esposta senza alterarne il grado nominale. La contaminazione da ferro derivante dall’uso di utensili condivisi, da superfici protettive danneggiate e da fessure strette sotto la lamiera può determinare ciò che il team di manutenzione nota per primo.
La scelta tra 304 e 316 dipende dalla decisione relativa all'esposizione
Il tipo 316 non sostituisce l'analisi delle condizioni del refrigerante, della pulizia e delle fessure, e il tipo 304 non è automaticamente inadatto a tutte le macchine. Il dettaglio Confronto tra cerniere in acciaio inossidabile 304 e 316 spiega i criteri di valutazione. In questa pagina, i requisiti per l’approvazione sono più semplici: indicare tutti i materiali rilevanti e verificare l’integrità del giunto in relazione all’esposizione reale.
Due confini normativi che è bene tenere ben chiari
Se lo sportello di accesso funge da protezione della macchina, ISO 14120:2015 fornisce i requisiti generali per la progettazione, la costruzione e la scelta delle protezioni fisse e mobili. La scelta di una cerniera non garantisce di per sé la resistenza della protezione, la riduzione del rischio o una funzione di interblocco, e la norma non riguarda il dispositivo di interblocco in sé.
ISO 9227:2022 definisce i metodi di prova con nebbia salina. Non prescrive una durata di esposizione universale né criteri di accettazione, e non ha lo scopo di classificare i materiali o di prevedere la durata a lungo termine in condizioni operative. Inoltre, un risultato ottenuto con la prova con nebbia salina non attesta la compatibilità con un particolare refrigerante o detergente per macchine, a meno che il progetto non abbia stabilito e giustificato tale correlazione.
Lubrificazione senza calendario
Un programma di manutenzione a intervalli fissi sembra pratico, ma può rivelarsi errato in entrambi i casi. Una porta pulita e poco utilizzata potrebbe non necessitare di tale intervento, mentre una cerniera esposta a particelle abrasive o a ripetute operazioni di pulizia potrebbe richiedere un’ispezione molto prima. Alcuni modelli di cerniere sono progettati per funzionare con uno specifico sistema di cuscinetti interni; l’aggiunta di un lubrificante non compatibile può attirare trucioli, far gonfiare un polimero o interferire con il processo.
Iniziare consultando le istruzioni specifiche per il modello fornite dal produttore delle cerniere e le informazioni sulla compatibilità fornite dal produttore del lubrificante. Successivamente, stabilire i criteri di manutenzione in base alle condizioni di esercizio della macchina: cicli operativi, vie di contaminazione, processo di pulizia, temperatura, attrito osservato e conseguenze di un accesso limitato. Registrare il prodotto, il punto di applicazione e la quantità nei casi in cui la lubrificazione sia consentita. Una maggiore quantità di lubrificante non è automaticamente sinonimo di migliori risultati.
Lo stato dell’articolazione è spesso più indicativo rispetto al semplice calendario di manutenzione. Un cambiamento nella forza di apertura, la presenza di detriti metallici in prossimità del perno, un nuovo gioco, uno spostamento della distanza di chiusura, un cigolio o residui visibili dovrebbero indurre a effettuare un’ispezione. Il personale addetto alla pulizia deve sapere quali depositi rimuovere e quale grasso o pellicola protettiva sia intenzionale; in caso contrario, una pulizia effettuata con buone intenzioni potrebbe riportare l’articolazione a uno stato sconosciuto.
Segni di guasto su una porta già installata
I sintomi riscontrati sul campo raramente consentono, da soli, di individuare una causa precisa. È opportuno utilizzarli per decidere quali prove raccogliere prima di serrare, rettificare o sostituire i componenti. La sostituzione del gruppo potrebbe cancellare i segni che spiegano il motivo per cui si è spostato.
| Sintomo osservato | Possibili meccanismi | Prime prove da raccogliere | Confine immediato |
|---|---|---|---|
| La porta si incurva sul lato della chiusura | Movimento del supporto, deformazione del pannello locale, usura del perno, deformazione del telaio o variazione del carico | Mappa degli spazi vuoti, segni di riferimento dei dispositivi di fissaggio, posizione degli assi, massa della porta e variazioni del baricentro | Non date per scontato che una cerniera più grande basti da sola a riparare una struttura flessibile |
| La porta si incastra durante una parte del movimento | Assi disallineati, torsione del telaio, interferenza dei bordi, perno sporco o contatto con il cavo | Traccia della forza di apertura in base all’angolo, segni di sfregamento, condizioni del telaio e andamento dei cavi/tubi flessibili | Non levigare il bordo della porta prima di posizionare il fermo |
| Variazioni dello spazio chiuso dopo l'intervento | Scivolamento del giunto, elemento di fissaggio allentato, pannello bloccato in modo permanente, urto contro il fermo o scatto del fermo che fa uscire la porta dalla sua posizione | Segni di posizionamento dei dispositivi di fissaggio, planarità della superficie di montaggio, contatto del fermo e innesto del fermo | Non utilizzare la regolazione del fermo per nascondere un giunto a cerniera instabile |
| Residui metallici o gioco crescente | Usura dei perni o delle boccole, presenza di particelle abrasive, distribuzione non corretta del carico o perdita di lubrificazione | Posizione dei detriti, identificazione dei materiali (ove possibile), spazio libero dal perno e cronologia delle esposizioni | Pulire e controllare prima di applicare il lubrificante |
| Macchie o corrosione localizzate | Sostanze chimiche intrappolate, giunti in metalli misti, contaminazione da ferro, superficie danneggiata o fessura inaccessibile | Fotografie prima della pulizia, percorso del fluido, informazioni sui residui o sui prodotti chimici e materiali dei componenti | Non attribuire ogni macchia marrone a un difetto del metallo di base |
| Le teste dei dispositivi di fissaggio o le rondelle si sono spostate | Perdita del carico di serraggio, affondamento del pannello, vibrazioni, errato accatastamento dei giunti o sovraccarico ripetuto | Segni di riferimento, registrazione del controllo della coppia, innesto della filettatura e stato del pannello | Il semplice serraggio potrebbe causare il ripetersi del guasto |
Il disegno è corretto. La porta continua a incastrarsi.
Uno scenario ingegneristico esemplificativo
Una porta di accesso laterale viene forata in base alle dimensioni nominali delle cerniere, e ciascuna cerniera si inserisce nei fori corrispondenti. Una volta assemblato e fissato il telaio verniciato, la porta risulta ben tesa al centro della sua apertura. Gli assi delle cerniere non sono mai stati controllati rispetto a un unico riferimento comune: le flange sagomate, il rivestimento e la torsione del telaio li hanno spostati quel tanto che basta da metterli in opposizione tra loro. La nebbia di refrigerante trasporta quindi le particelle fini nel perno sottoposto al carico maggiore, per cui la forza di apertura continua ad aumentare.
La sostituzione delle cerniere con un modello più grande non risolverebbe il problema della geometria di base. Sarebbe utile effettuare un'analisi per mappare gli assi di installazione e la fessura della porta, isolare temporaneamente eventuali interferenze di cavi o tubi flessibili dove consentito, ispezionare il perno per verificare la presenza di detriti e confrontare il telaio prima e dopo l'ancoraggio. L'azione correttiva potrebbe riguardare la posizione degli elementi, la sequenza di assemblaggio, la rigidità del telaio, la regolazione controllata o l'architettura delle cerniere, e non semplicemente l'aggiunta di materiale.
Si tratta di uno scenario ingegneristico illustrativo, non della documentazione relativa a un progetto di un cliente né di una dichiarazione relativa a un test di prodotto.
La validazione del prototipo deve avvenire utilizzando la porta reale
Una cerniera può superare una prova di carico a livello di componente e tuttavia non superare il test relativo allo sportello della macchina, poiché il pannello, il telaio, il chiavistello o il percorso di contaminazione non erano presenti nel dispositivo di fissaggio. Convalidare l’assemblaggio previsto per la produzione: geometria reale della porta e del telaio, rivestimento o trattamento superficiale finale, elementi di fissaggio selezionati, componenti di supporto, guarnizione, chiavistello, fermo di apertura e apparecchiature collegate rappresentative.
Iniziare con una situazione di riferimento documentata. Registrare la massa della porta e il baricentro, le misure della fessura a porta chiusa, la forza di apertura in funzione dell’angolo, il gioco, la relazione con l’asse della cerniera, le condizioni dei dispositivi di fissaggio e l’innesto del chiavistello. Sottoponete la porta alle condizioni di esercizio definite dal progetto, applicando al contempo le condizioni pertinenti relative all’orientamento, alle vibrazioni, al refrigerante, ai trucioli o alla pulizia. La sequenza è importante; la pulizia dopo la contaminazione può produrre un risultato diverso rispetto alla verifica separata di ciascuna condizione.
Dopo l’esposizione, ripetere le stesse misurazioni e ispezionare il giunto prima di rimuovere le tracce. Verificare la presenza di movimenti delle ante, detriti da usura, contatto tra i bordi, alterazioni superficiali, residui intrappolati e cambiamenti nel comportamento della guarnizione o del fermo. Definire i criteri di accettazione prima della prova. L’affermazione “si apre ancora” è troppo vaga quando una porta può aprirsi con una forza crescente, un maggiore cedimento o una distanza di chiusura compromessa.
Il sito dedicato Guida alla convalida del gruppo cerniera della porta della macchina tratta in modo più approfondito il piano di collaudo in vista della produzione. Utilizzate tale procedura per trasformare i dati relativi ai componenti e alle porte installate in criteri di accettazione specifici per il progetto.
Il pacchetto di revisione del modello
Una richiesta che recita “cerniera in acciaio inossidabile per impieghi gravosi per lo sportello di una macchina” costringe il fornitore a fare delle ipotesi. Una documentazione tecnica utile non deve necessariamente essere lunga, ma deve collegare il modello selezionato alla geometria effettiva e alle condizioni di utilizzo. Inviate questi dati prima di richiedere una raccomandazione definitiva o l’approvazione di un campione.
- Disegno della porta con larghezza, altezza, spessore e struttura
- Massa della porta assemblata e posizione del baricentro
- Angolo di apertura richiesto e inviluppo completo di rotazione
- Quantità, distanza e riferimento ad asse comune proposti per le cerniere
- Materiali, spessori e finiture per porte e telai
- Preferenza per il fissaggio a bullone, a saldatura, a sollevamento o a scomparsa e perché
- Struttura di supporto, accesso ai dispositivi di fissaggio e requisiti di sostituibilità
- Posizione di chiusure, guarnizioni, dispositivi di interblocco, fermi, cavi e tubi flessibili
- Identificazione del refrigerante o del fluido di processo e condizioni operative
- Materiale del chip, forma, percorso e metodo di pulizia
- Detergente, concentrazione, temperatura, tempo di posa, risciacquo e processo di asciugatura
- Profilo del ciclo operativo, vibrazioni e carichi accidentali prevedibili
- Dichiarazioni sui materiali richieste, prove di collaudo e criteri di accettazione
- Campione rappresentativo e piano di convalida in condizioni di produzione
Il disegno del fornitore dovrebbe quindi specificare la geometria delle lamelle, la struttura dei perni o dei perni di articolazione, le caratteristiche di montaggio, le tolleranze necessarie per l’installazione, il materiale e la finitura per ciascun componente, la direzione di carico consentita ed eventuali restrizioni relative all’orientamento di montaggio. Se un valore non è supportato da un disegno approvato o da condizioni di prova, è preferibile lasciarlo come voce in sospeso piuttosto che colmare la lacuna con una descrizione generica tratta dal catalogo.
Domande frequenti sulle cerniere in acciaio inossidabile per sportelli di accesso alle macchine
Una cerniera in acciaio inossidabile è automaticamente resistente al liquido di raffreddamento per macchine utensili?
No. La compatibilità dipende dall’esatta formulazione del fluido di raffreddamento, dalla sua concentrazione, dal grado di contaminazione, dalla temperatura e dal tempo di contatto, nonché dai materiali di cui sono costituiti le alette, il perno, la boccola, il fermo, gli elementi di fissaggio e il lubrificante. È necessario analizzare il percorso che il fluido compie per raggiungere il giunto e rimanervi, quindi esaminare l’intero gruppo alla luce delle informazioni relative al fluido.
È meglio scegliere l'acciaio inossidabile 304 o 316 per la cerniera della porta di una macchina?
Nessuno dei due tipi è universalmente corretto. La scelta dipende dal refrigerante, dal detergente, dai cloruri, dalle fessure, dall’essiccazione, dalle condizioni della superficie e da ogni materiale presente nel giunto. Il tipo 316 può essere preso in considerazione in caso di esposizione più aggressiva a cloruri, ma un cambio di tipo non risolve i problemi legati all’ingresso di trucioli, al disallineamento degli assi o alla presenza di sostanze chimiche intrappolate.
Quanti cardini servono per lo sportello di accesso a una macchina?
Non esiste un valore universale affidabile basato esclusivamente sull’altezza o sul peso della porta. È necessario valutare il momento della porta, la distanza tra le cerniere, la rigidità del telaio e del pannello, la tolleranza degli assi, i carichi dinamici e i dati relativi al modello scelto. L’aggiunta di ulteriori cerniere è utile solo se gli assi installati e la struttura consentono loro di condividere il carico.
È possibile utilizzare una cerniera a sollevamento su uno sportello di accesso a una macchina?
Tale soluzione può essere adeguata quando la rimozione intenzionale della porta migliora l'assistenza, ma il progetto deve tenere conto della direzione di sollevamento, della posizione di rimozione consentita, della movimentazione della porta e di eventuali cavi, tubi flessibili o conduttori di collegamento. Non deve consentire lo sganciamento accidentale durante il normale funzionamento della macchina o in condizioni di carico prevedibili.
I risultati di un test in nebbia salina secondo la norma ISO 9227 consentono di prevedere la durata delle cerniere in presenza di refrigerante?
No. La norma ISO 9227 specifica i metodi di prova con nebbia salina; non fornisce tuttavia una durata universale, un limite di accettabilità né una previsione della durata in campo. Inoltre, la prova con nebbia salina non riproduce le condizioni specifiche di un determinato refrigerante, detergente, carico di trucioli o fessura di montaggio, a meno che il progetto non stabilisca una correlazione giustificata.
Quali informazioni devo fornire a un fornitore di cerniere?
Inviare i disegni della porta e del telaio, la massa assemblata e il baricentro, il punto di riferimento dell’asse della cerniera, la distanza tra le cerniere, l’angolo di apertura, la struttura di montaggio, la geometria del chiavistello e della guarnizione, l’esposizione al refrigerante e ai trucioli, il processo di pulizia, le condizioni di ciclo e vibrazione, le esigenze di smontaggio per manutenzione, la documentazione richiesta e la verifica prevista una volta installata la porta.
Inviate le specifiche relative alle porte della macchina, non un'etichetta “per impieghi gravosi”
Per una valutazione accurata del modello, inviateci il disegno della porta, la massa assemblata e il baricentro, la posizione dell’asse della cerniera, la distanza tra le cerniere, la struttura di montaggio, l’angolo di apertura richiesto, la posizione relativa del chiavistello e della guarnizione, il percorso del refrigerante e dei trucioli, il processo di pulizia e i requisiti per la rimozione durante la manutenzione.
Contatta HTAN per la richiesta relativa allo sportello di accesso alla macchina. Possiamo confrontare la geometria delle cerniere con le condizioni specificate e individuare quali dettagli dei disegni, campioni e controlli di assemblaggio necessitino ancora di conferma prima dell'approvazione alla produzione.